


Nyheter
Hem / Nyheter / Branschnyheter / Vanliga rotomformningsdefekter och hur man förhindrar dem – expertinsikter från Junyi Plastics
Genom åren har vi på Junyi Plastics sett nästan alla rotomformningsdefekter du kan nämna. Vissa kommer från råvaruinkonsekvenser, andra från felaktig formdesign eller temperaturkontroll. Den goda nyheten är att nästan alla kan undvikas med rätt tillvägagångssätt. I den här artikeln går vi igenom de vanligaste rotomformningsdefekterna vi stöter på i vår dagliga produktion – bubblor, blåshål, ojämn väggtjocklek, missfärgning, låg slaghållfasthet, skevhet och ofullständig fyllning – och delar praktiska felsökningstekniker baserade på verklig erfarenhet från verkstadsgolvet.
Bubblor som fastnar i väggen eller längs skiljelinjen är ett av de vanligaste kvalitetsproblemen. De uppträder vanligtvis när luft eller fukt fångas inuti formen under sintringsfasen. Enligt vår erfarenhet är grundorsaken ofta otillräcklig ventilation eller överdriven fukt i pulvret. Vi rekommenderar alltid att du kontrollerar ventilens storlek – om den är för liten, förstora den. En långsammare kylningshastighet och roterande av formen under kylningscykeln kan också hjälpa till att frigöra instängda gaser. För blåshål som går helt igenom delen är problemet ofta en lokal hot spot som bryter ned materialet innan det smälter. Att använda ett formsläppmedel sparsamt och säkerställa enhetlig ugnstemperatur är effektiva motåtgärder.
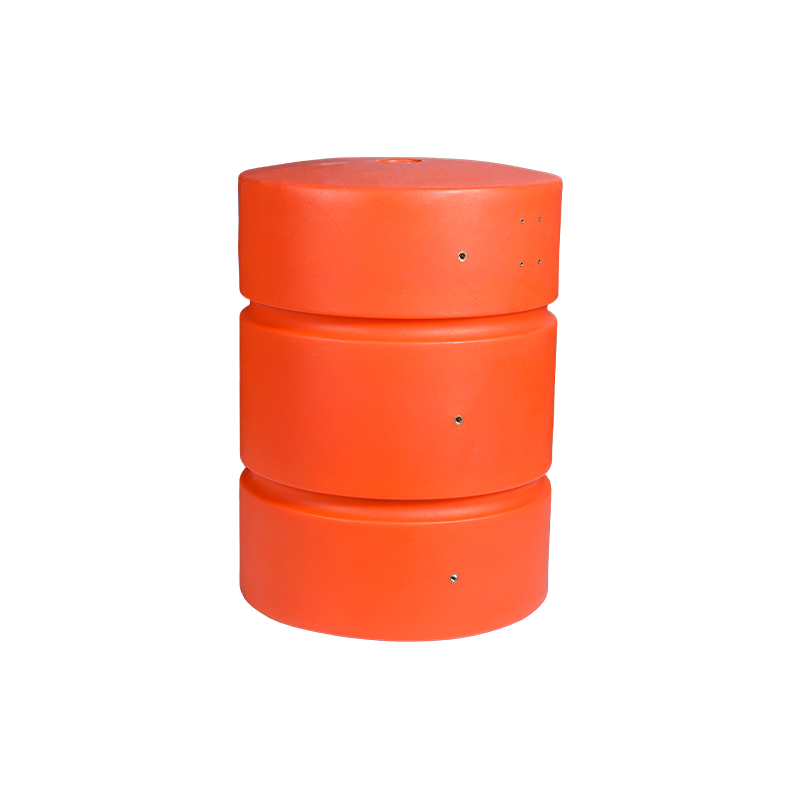
 Roterande stålfilmform för konsekvent väggtjocklek Denna form är designad för att minimera variationer i väggtjocklek och instängda gaser. Dess precisionskonstruktion stödjer enhetligt materialflöde och kylning, vilket minskar vanliga defekter som skevhet och blåshål. Visa produkt →
Ojämn väggtjocklek är ett klassiskt tecken på dålig mögelrotation eller felaktig ugnsindexering. Vi har hanterat detta genom att kalibrera rotationshastigheterna på våra revolvermaskiner och se till att formen svänger genom den varma zonen med en jämn hastighet. Vridning, å andra sidan, uppstår ofta när delen svalnar för snabbt eller ojämnt. Att minska kylningshastigheten och använda ett enhetligt luftflöde kan minimera distorsion. För stora, plana delar som pallbottnar eller tanklock, lägger vi ibland till inre ribbor för att bibehålla styvheten utan att offra cykeltiden. Under årens lopp har vi funnit att en väldesignad form med rätt krympning är den bästa grunden för konsekvent väggtjocklek.
Missfärgning—gulande eller bruna streck—är nästan alltid relaterad till termisk nedbrytning. Antingen är ugnstemperaturen för hög, cykeltiden är för lång eller så är materialkvaliteten inte konstruerad för den önskade värmeprofilen. Vi för en strikt logg över ugnstemperaturer för varje jobb och använder termiska barriärer vid bearbetning av mörkfärgade delar. Låg slaghållfasthet är ett annat djur: det betyder ofta att delen inte sintrades tillräckligt länge eller att fel polymerkvalitet användes. När vi till exempel tillverkar slagtåliga utrustningsskal eller bränsletankar väljer vi en specialkvalitet av LLDPE och förlänger hålltiden med 10–15 % för att säkerställa full sammansmältning. Ett snabbt fallviktstest på en provbit kan fånga detta innan full produktion körs.
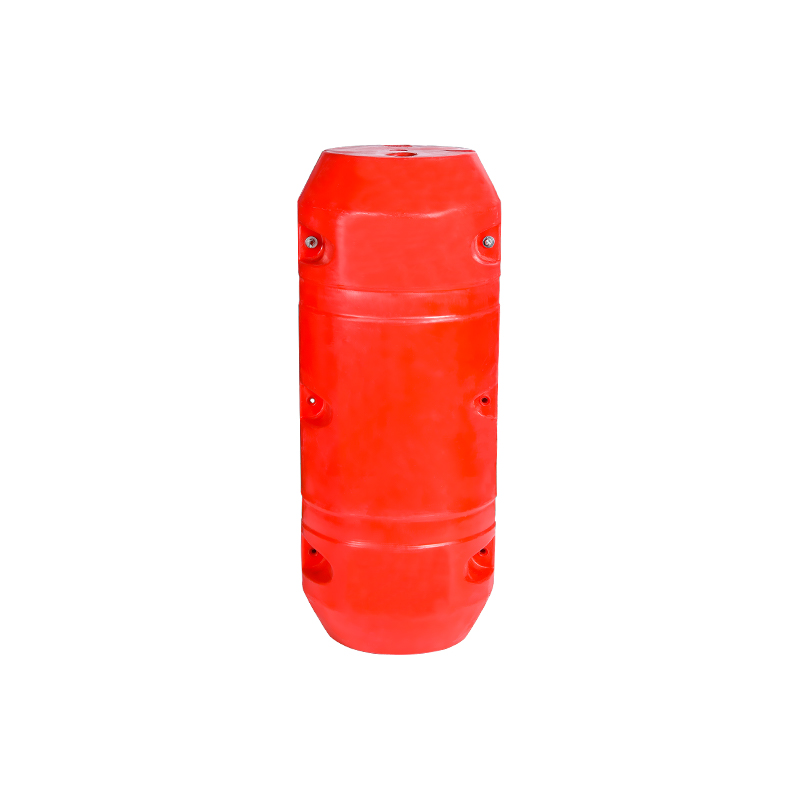
 Rotomgjutande plast LLDPE bränsletank för slagtålighet Tillverkad med en specialiserad LLDPE-kvalitet och utökad sintringscykel, erbjuder denna tank hög slaghållfasthet och kemikaliebeständighet. Det undviker problem med termisk nedbrytning genom att upprätthålla kontrollerade ugnstemperaturer och korrekt ventilation. Visa produkt →
Ofullständig fyllning är vanligtvis ett massproblem: inte tillräckligt med harts laddades i formen. Det kan också hända om pulvret rinner dåligt in i trånga hålrum. Vi löser detta genom att använda rätt skottvikt och genom att lägga till en lätt avsmalning på djupa revben. Låg styvhet kan orsakas av undersintring eller av ett material med för låg modul. Ibland är själva designen för tunn för den avsedda belastningen. I de fallen samarbetar vi med kunden för att öka väggtjockleken lokalt eller byta till en styvare polymer. Vårt OEM-bearbetningsteam rekommenderar ofta en "stressavlastande" kylcykel för att förbättra dimensionsstabiliteten i stora tankar och containrar.
Repor, bucklor och sjunkmärken härrör vanligtvis från formytan eller från otillräcklig formberedning. Vi inspekterar varje form före varje körning och polerar om vid behov. Sänkmärken på plana ytor orsakas ofta av lokala tjockleksvariationer - värme samlas i de tjockare sektionerna och skapar en fördjupning. Att lägga till en liten krona på formytan eller öka kylningstiden på det området hjälper till att jämna ut saker. För gängade insatser eller integrerade utsprång använder vi en kärnstift som är förvärmd för att minimera att hartset fastnar.
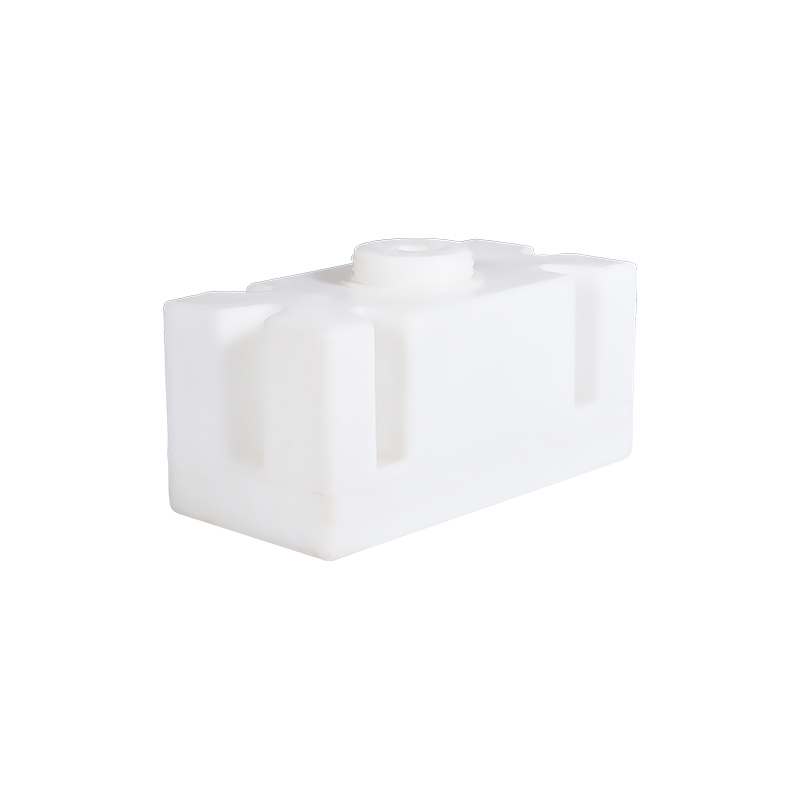
 CPT-5000L Cone Bottom PE förvaringstank för släta ytor Den här tanken är byggd med noggrann formförberedelse och ytbehandling och förhindrar repor, bucklor och sjunkmärken. Dess design möjliggör jämn kylning, vilket säkerställer en defektfri exteriör som lämpar sig för vattenbehandling och kemikalieförvaring. Visa produkt →
Över 15 år av att producera allt från rotomformade flytande plattformar för kemiska doseringsfat har vi lärt oss att förebyggande alltid är bättre än omarbetning. Våra bästa rekommendationer är:
Vårt team på Junyi Plastics delade nyligen med oss av insikter om hur korrekt cykelkontroll hjälpte oss att uppnå noll-defekter för ett stort vattenreningsprojekt. Du kan läsa mer om det i vår sammanfattning av utställningen , där vi diskuterade innovationer inom rotomformning av marin kvalitet.
Rotomformningsdefekter är inte oundvikliga. Med noggrann uppmärksamhet på materialval, formdesign och processparametrar kan de minimeras eller elimineras helt. Om du står inför ett ihållande problem – bubblor i dina konbottna tankar, skevhet i dina vattenbrukstunnor eller missfärgning på dina utrustningsskal – hjälper vårt ingenjörsteam gärna att diagnostisera grundorsaken. Vi har löst dessa utmaningar för kunder inom vattenrening, vattenbruk och marinindustri, och vi kan göra detsamma för ditt projekt.


 wuyuqiao by, Henghe Town, Cixi City, Zhejiang-provinsen
 +86-15257871220
 [email protected]
