


Nyheter
Hem / Nyheter / Branschnyheter / Vad är rotationsgjutning? En komplett guide till process, material och användningsområden
Rotationsgjutning är en av de processer som är enkel att beskriva och mycket svårare att göra bra. Enkelt uttryckt förvandlar det plastpulver till ihåliga, sömlösa delar genom att långsamt rotera en form inuti en ugn tills pulvret smälter och täcker insidan av väggen. Om du någon gång har lagrat vatten i en tjock grön tank, gått längs en marinaponton eller kört förbi en vattenfylld barriär vid ett vägarbete, har du redan mött en rotationsgjuten produkt.
Rotationsgjutning, även kallad rotationsgjutning, rotationsgjutning eller rotationsgjutning beroende på var du läser detta, är en lågtrycks- och högtemperaturprocess för att tillverka ihåliga plastartiklar. En uppmätt laddning av finmald polymer går in i en ihålig delad form, formen kläms igen och den vänder sig på två vinkelräta axlar inuti en ugn.
När verktyget värms upp tumlar pulvret och fastnar på de heta inre ytorna och smälter i lager tills det bildar en jämn hud över hela håligheten. Formen flyttas sedan till en kylstation, fortfarande roterande, så att delen behåller sin form istället för att hänga. När det är tillräckligt kallt öppnas formen och biten kommer ut som en enda sömlös artikel.
En detalj är värd att komma ihåg: väggtjockleken bestäms av hur mycket pulver du laddar, inte av själva formen, varför ett enda verktyg ofta kan producera flera kapaciteter.
Varje jobb följer samma sekvens, oavsett om delen är en 40-liters doseringshink eller en 10 000-liters lagringstank.
Cykeltiderna är längre än vid formsprutning, ofta tjugo minuter till en timme beroende på storlek och material, men verktyget är enklare och mycket billigare. För en stor ihålig del är det oftast den avvägningen som avgör projektet.
Inte alla plaster passar processen. Hartset måste överleva att malas till pulver och värmas upp genom en lång cykel utan att försämras, så listan är kortare än vad många förväntar sig.
Tillsatser betyder lika mycket som bashartsen. UV-stabilisatorer, färgförråd och antistatiska medel väljs för slutanvändningen, eftersom en tank som står i solen i femton år behöver en annan formulering än en boj som sitter i saltvatten.
På grund av hur processen fungerar delar rotationsformade produkter en uppsättning egenskaper som känns igen.
Det hjälper att se rotationsgjutning bredvid sina två närmaste släktingar. Tabellen nedan är en grov guide snarare än en regel, eftersom delstorlek och orderkvantitet förändrar siffrorna avsevärt.
| Process | Typisk väggtjocklek | Verktygskostnad | Passar bäst till |
|---|---|---|---|
| Rotationsgjutning | 3 till 12 mm, jämnt igenom | Låg till måttlig | Stora ihåliga delar, låga till medelstora volymer |
| Formsprutning | 1 till 4 mm, varierar beroende på design | Hög | Små, detaljerade delar med hög volym |
| Formblåsning | 0,5 till 3 mm | Måttlig | Flaskor, burkar och tunna behållare |
Den praktiska sammanfattningen: rotationsgjutning vinner när du behöver en stor ihålig del med en tjock, hållbar vägg och du inte kan motivera ett dyrt stålverktyg. Det är en dålig passform för små, mycket detaljerade komponenter tillverkade i miljoner.
Eftersom processen hanterar stora ihåliga former så bra dyker rotomgjutna delar upp på fler ställen än de flesta förväntar sig.
Vattenbehandling är en bra illustration. En PE-lagringstank med konbotten är gjuten i ett stycke, med en tjock korrosionsbeständig vägg, en integrerad kon och inga fogar som kan läcka.
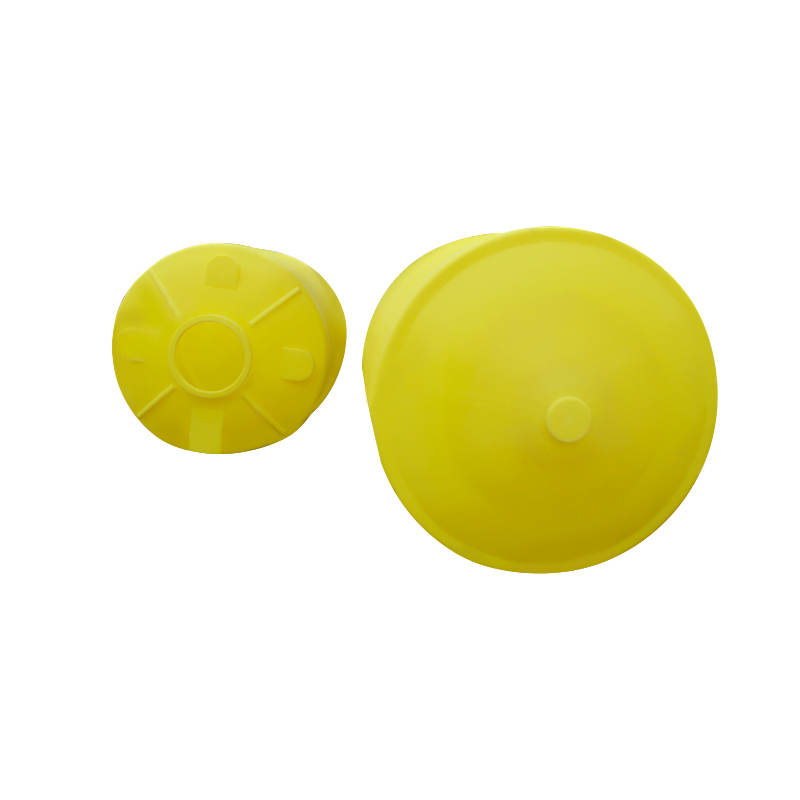 CPT-5000L Cone Bottom PE lagringstank används inom vattenrening, miljöskydd, elektronik, kemisk industri, livsmedel, medicin, bygg och andra industrier Visa produkt →
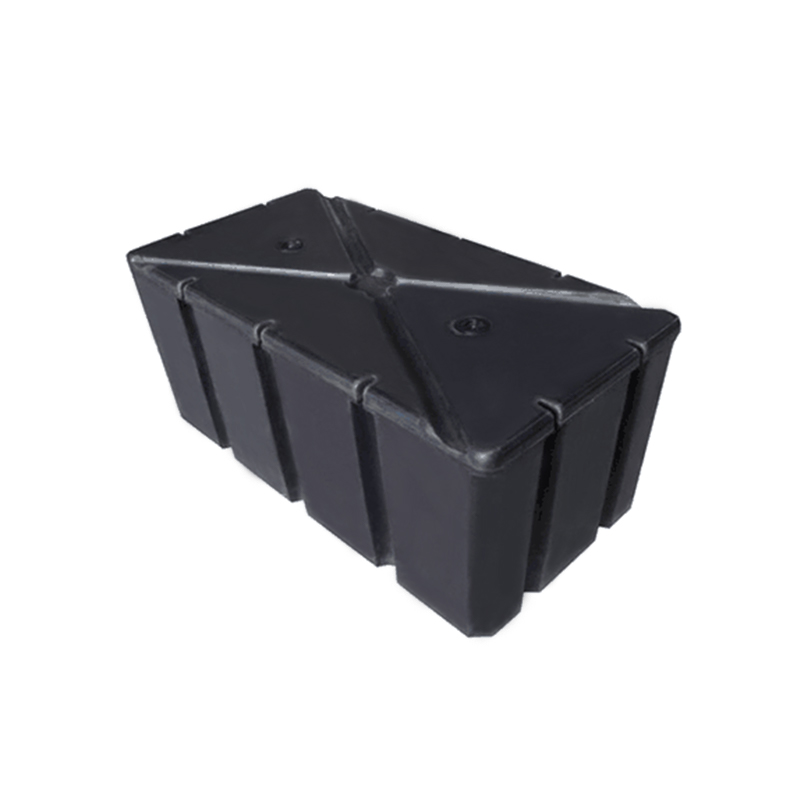
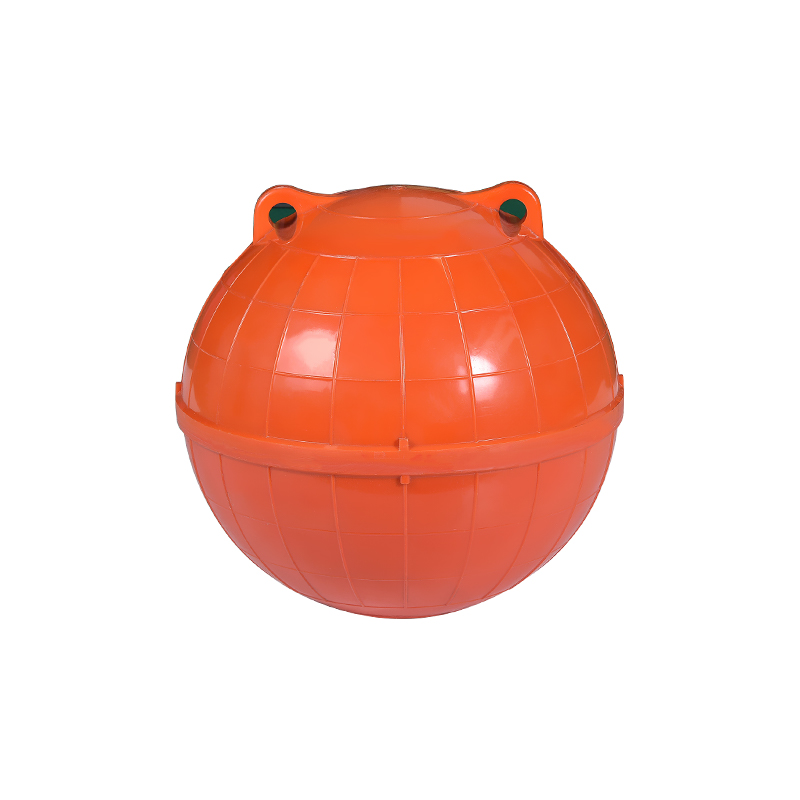
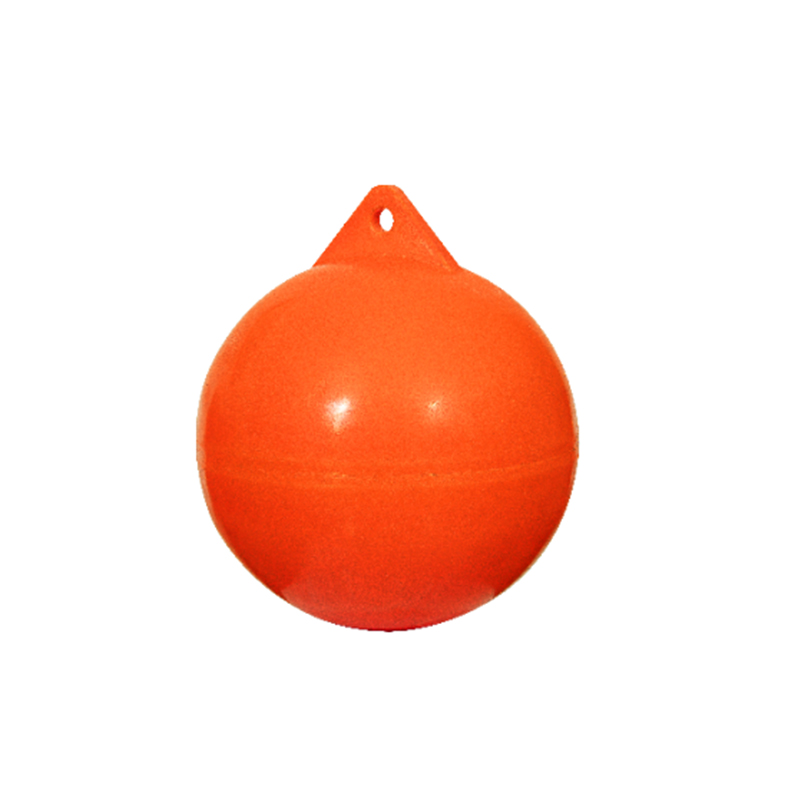
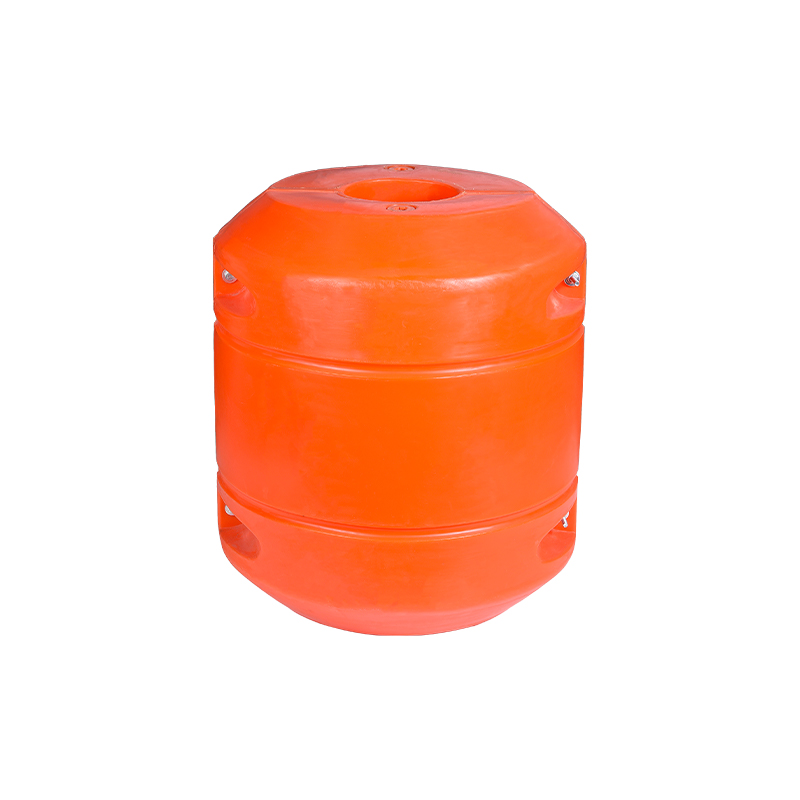
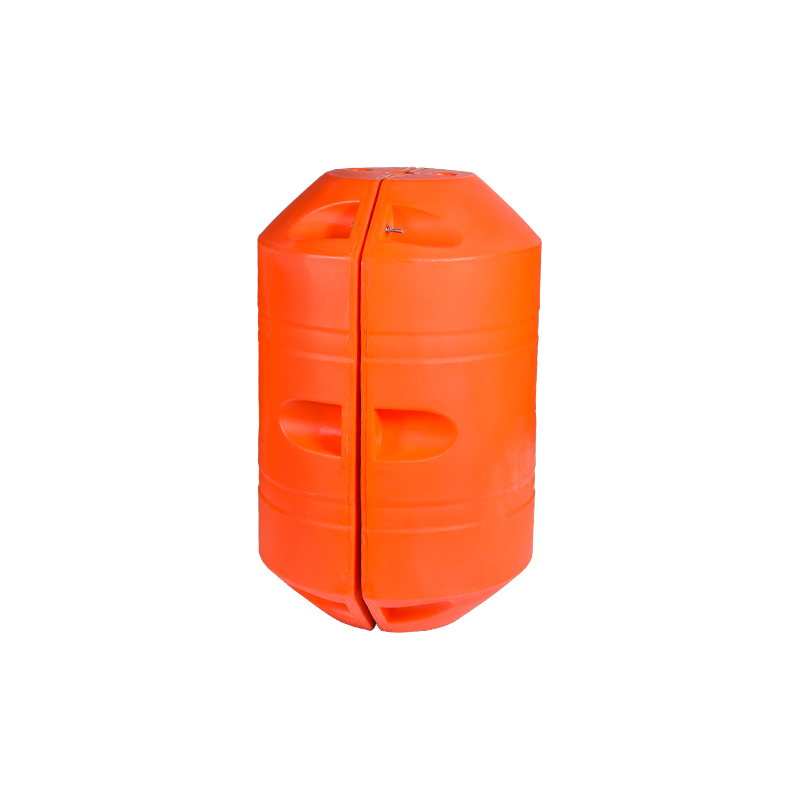
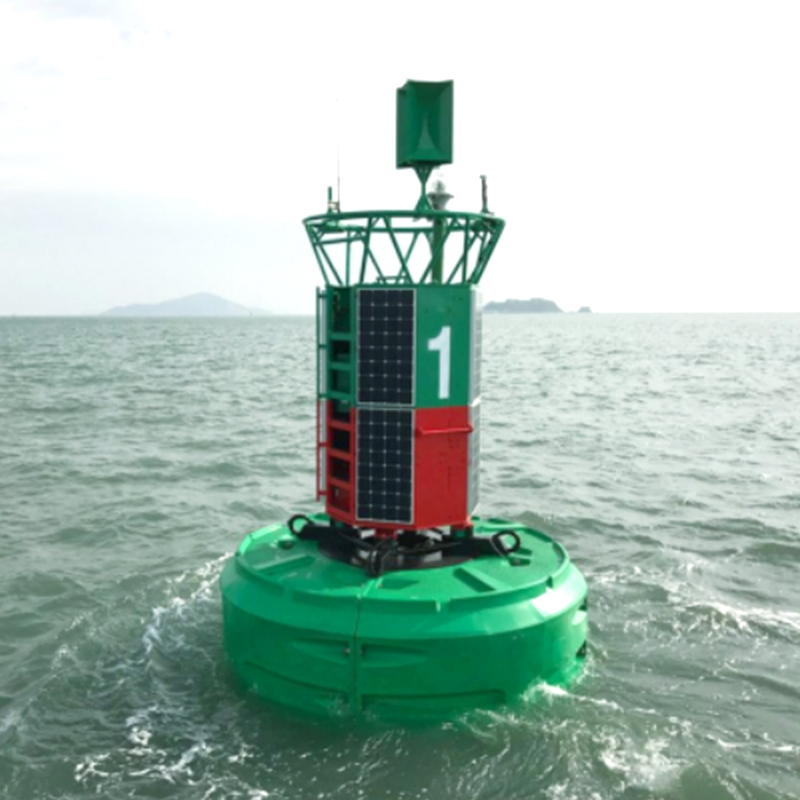
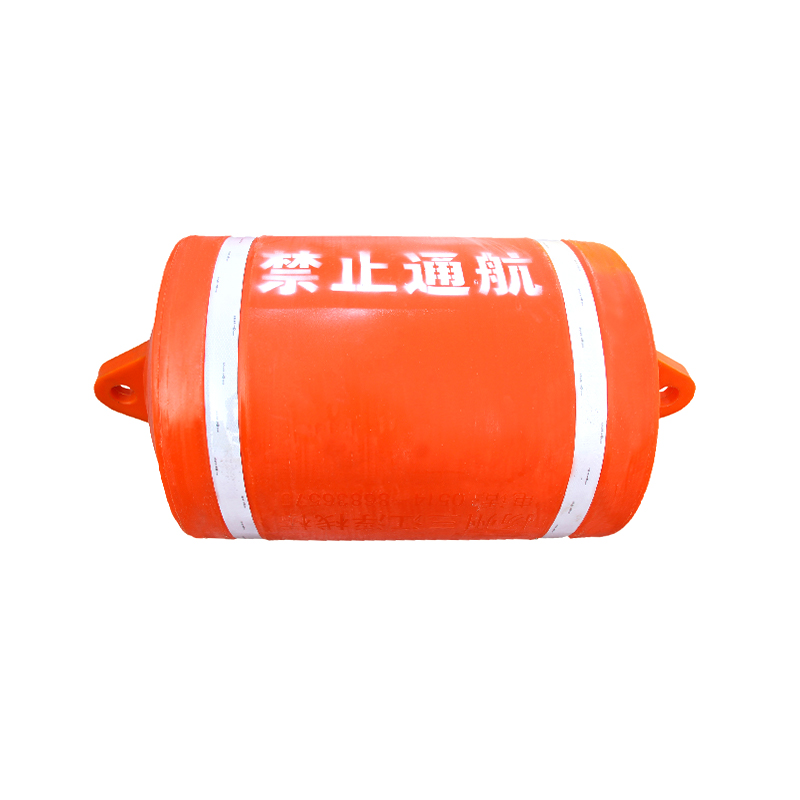
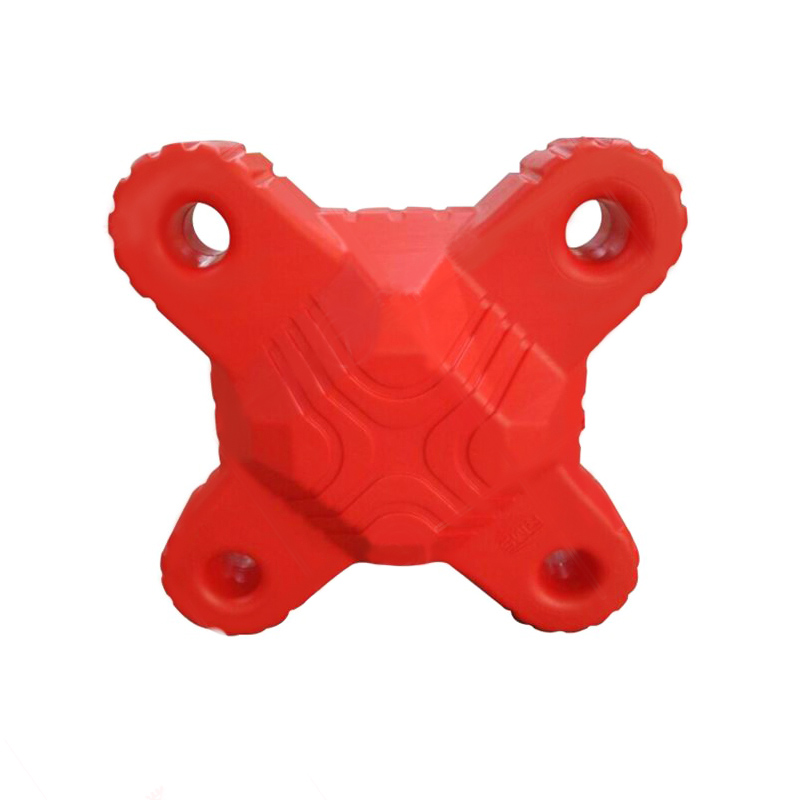
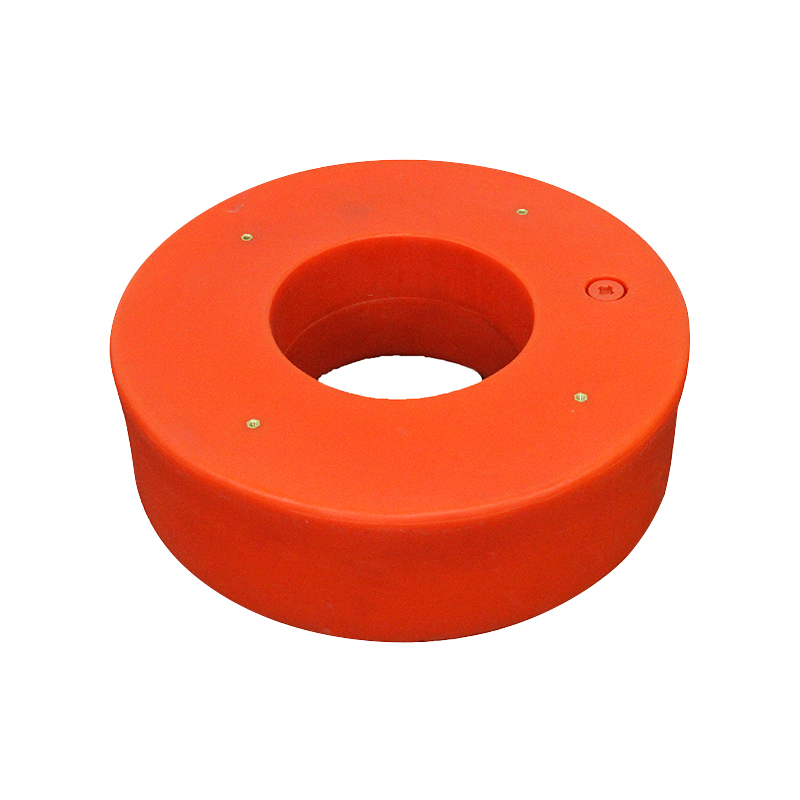
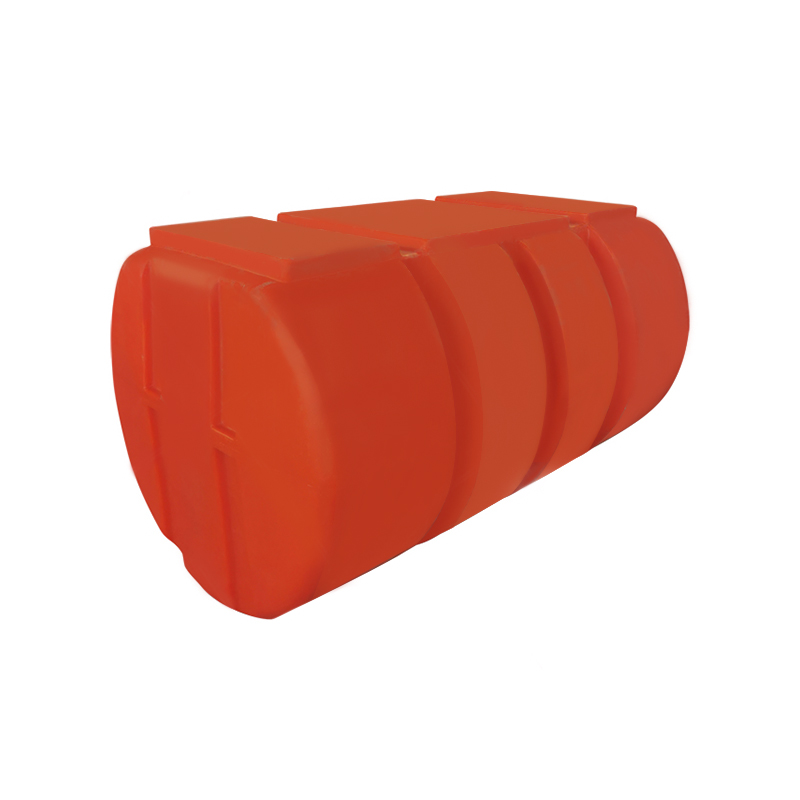
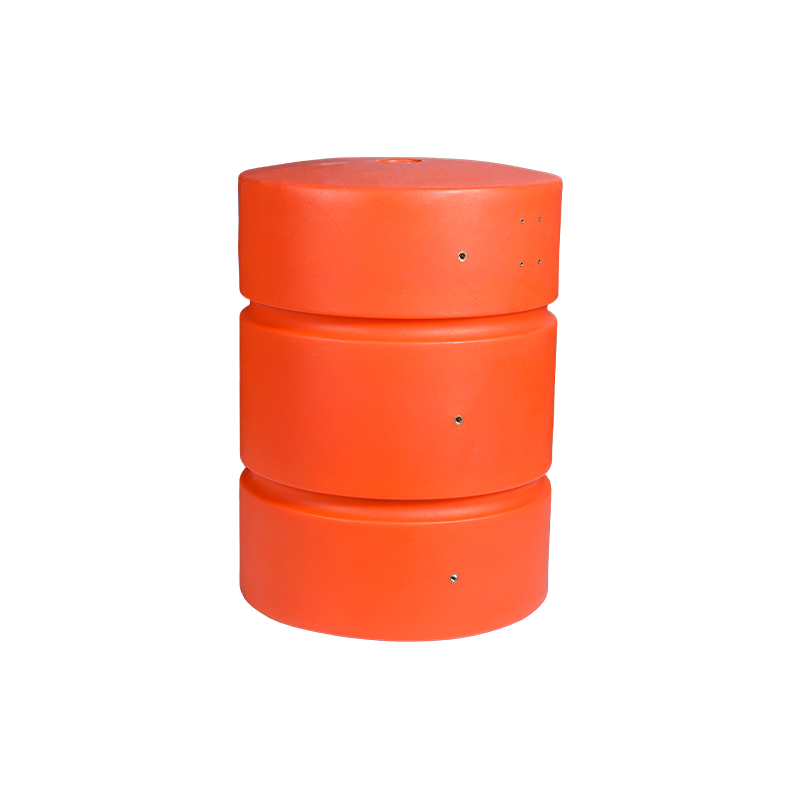
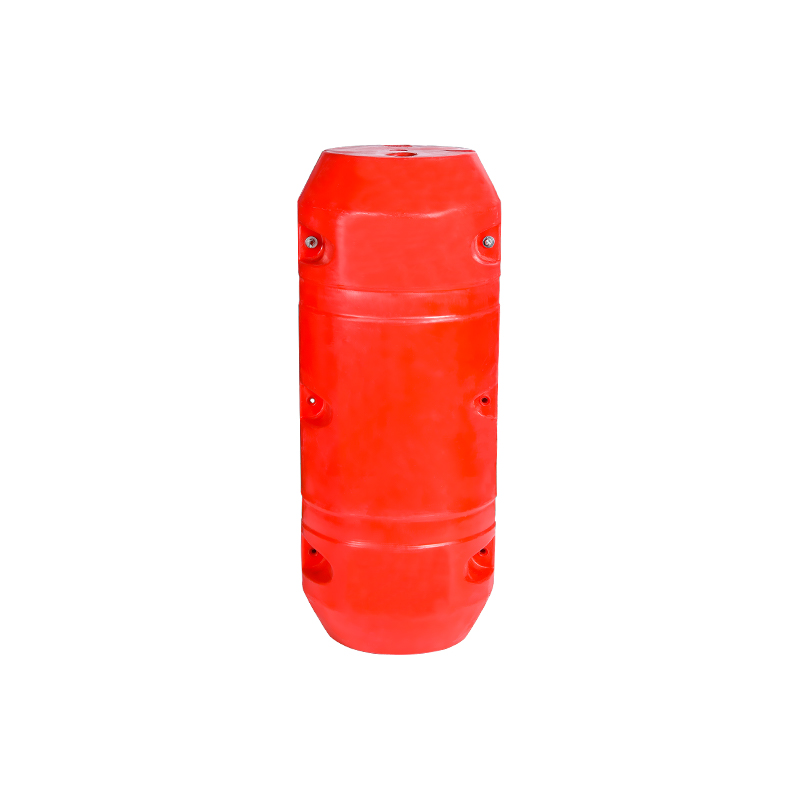
Flytande produkter följer samma logik. Polyeten korroderar inte i saltvatten, så ihåliga och skumfyllda flottörer förblir användbara i flera år i hamnar och fiskodlingar. Vi skrev om detta mer i detalj i ett kort stycke på varför flytande LLDPE-plattformar motstår korrosion .
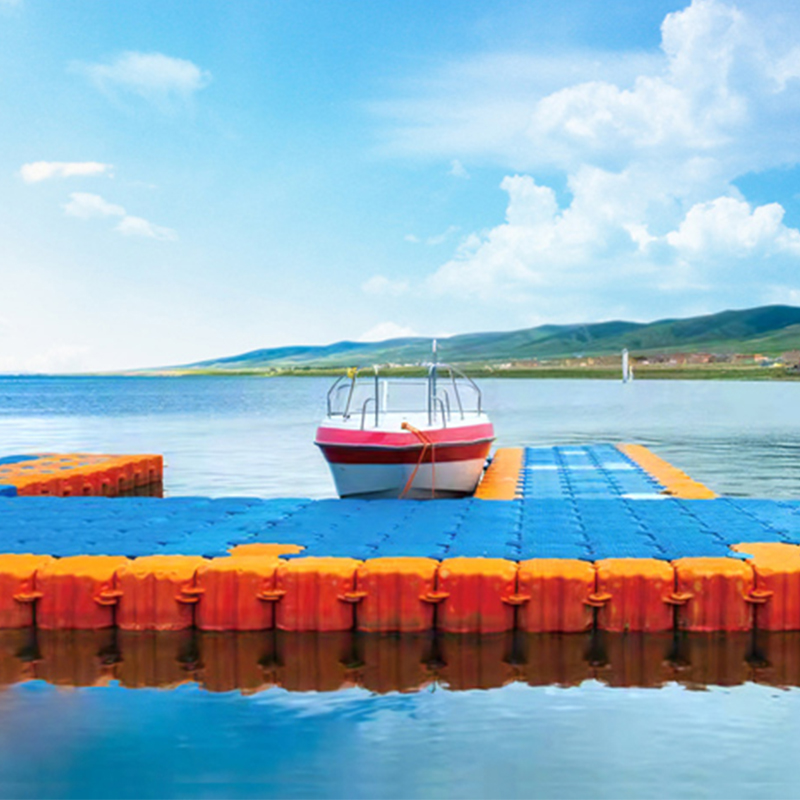 Rotomformning LLDPE flytande plattform Cixi Junyi Plastic Co., Ltd., sedan starten 2007, har varit beläget i Cixi, Zhejiang, känd som rotationsformningens hemstad. Företaget är strategiskt... Visa produkt →
Många projekt utgår inte från en katalog. De börjar med en skiss, ett prov eller ett problem som ingen standardprodukt löser. I de fallen börjar arbetet vid ritbordet: väggtjocklek, ribbans utformning, insatsplacering och formskiljningslinjen bestäms tillsammans, eftersom en förändring i en vanligen tvingar fram en förändring i en annan.
Verktyg är där rotationsgjutning är som mest förlåtande. Aluminiumformar kostar en bråkdel av ett hårt injektionsverktyg, så en blygsam första order kan fortfarande vara vettig, och samma form kan köras igen senare när volymerna växer. Utveckling och OEM-arbete är en stor del av det vi gör och det behandlas mer i detalj under anpassade rotomgjutna delar och OEM-bearbetning .
En bränsletank är ett typiskt exempel: en komplex yttre form, invändiga bafflar och ingjutna beslag, tillverkade som en spänningsfri gjutning istället för en svetsad enhet.
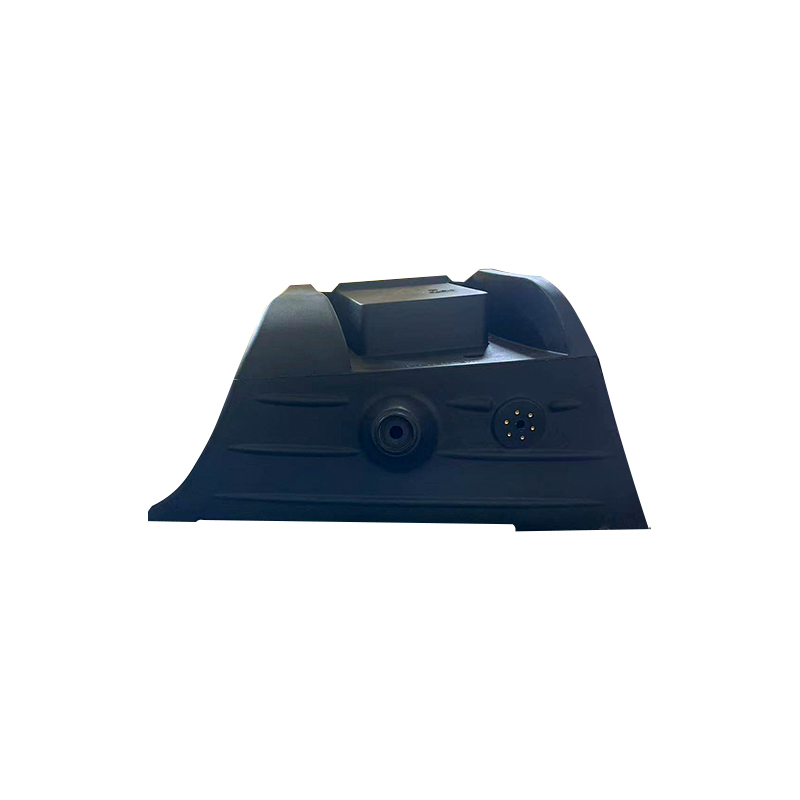 Rotomgjutande plast LLDPE Bränsletank Behållare som används för att lagra vätskor Visa produkt →
Vi har tillverkat rotationsgjutna produkter sedan 2007, i Cixi, en stad på Kinas östkust som folk här gärna kallar rotomformningens hemstad. Vår verkstad ligger cirka två kilometer från höghastighetstågstationen Yuyao North och cirka femton kilometer från Hangzhou Bay Bridge, vilket gör besök och transporter enkla.
Genom åren har vi lärt oss att det mesta av hantverket lever i detaljer som ingen ser: hur jämnt pulvret laddas, hur försiktigt formen kyls och hur noggrant en beslag placeras innan verktyget är färdigt. Dessa val avgör om en tank håller femton år eller fem. Vi bygger våra egna formar, tillverkar standardprodukter för vattenrening och vattenbruk och tar oss an specialarbete för kunder som behöver något som inte finns ännu.
Så för att svara direkt på frågan: rotationsgjutning är en lågtrycksprocess som förvandlar plastpulver till ihåliga, sömlösa, stressfria produkter, från en 40-liters doseringshink till en 10 000-liters lagringstank. Det är inte den snabbaste metoden eller den mest exakta, men för stora, tuffa, vattentäta delar tillverkade i vettiga volymer är det få processer som kommer i närheten.


 wuyuqiao by, Henghe Town, Cixi City, Zhejiang-provinsen
 +86-15257871220
 [email protected]
