


Nyheter
Hem / Nyheter / Branschnyheter / HDPE rotationsgjutning: nyckelegenskaper, fördelar och industriella tillämpningar
Fråga vilken anläggningschef som helst varför de valde HDPE för en rotationsgjuten tank, och du kommer sannolikt att höra samma svar: styvhet. HDPE rotationsgjutning ger dig styvheten hos en högdensitetspolyetendel utan svetslinjer eller svaga punkter som kommer med andra gjutningsmetoder. Om din applikation involverar kemikalier, tryck eller långa intervall mellan stödpunkterna, bör HDPE vara nära toppen av din lista.
Att ta sig dit kräver mer uppmärksamhet för processkontroll än med LLDPE, men utdelningen är en del som håller sin form, motstår krypning och står emot aggressiva medier. Den här guiden förklarar hur HDPE-rotomformning fungerar, hur den kan jämföras med LLDPE och vad du ska leta efter hos en tillverkande partner.
HDPE-rotationsgjutning är helt enkelt en rotationsgjutning med högdensitetspolyeten som harts. Materialet mals till ett fint pulver eller extruderas till mikropellets, placeras inuti en ihålig aluminium- eller stålform, och formen värms upp medan den roterar på två vinkelräta axlar. Polymeren smälter, täcker insidan av formen och bildar en sömlös, stressfri del när formen svalnar.
Eftersom formen roterar i två plan förblir väggtjockleken jämn även på komplexa geometrier. Hörn, ribbor och insatser kan gjutas in utan sekundär sammanfogning. HDPE bidrar specifikt till en högre kristallinitet och densitet än LDPE eller LLDPE, vilket leder till mer styvhet, bättre värmebeständighet och lägre permeabilitet för lösningsmedel och vattenånga.
Formar är vanligtvis bearbetade av aluminium eller tillverkade av stål för stora volymer. För HDPE måste formen inkludera ventilering för att låta undanträngd luft komma ut; annars kan instängd luft orsaka ythål och ofullständig fyllning.
En av de vanligaste frågorna vid rotomformning är vilken polyetenkvalitet man ska välja. Tabellen nedan ger en praktisk jämförelse mellan HDPE och LLDPE för rotationsgjutning.
| Egendom | HDPE | LLDPE |
|---|---|---|
| Densitet (g/cm³) | 0,941 – 0,965 | 0,915 – 0,925 |
| Böjmodul (MPa) | 800 – 1 300 | 400 – 800 |
| Draghållfasthet vid flyt (MPa) | 20 – 30 | 12 – 20 |
| Slaghållfasthet | Måttlig | Utmärkt |
| Beständighet mot spänningssprickor | Bra | Utmärkt |
| Krymper under kylning | Högre | Lägre |
| Väggstyvhet | Hög | Måttlig |
Den korta versionen: välj HDPE när delen måste motstå böjning, fördjupning eller inre tryck vid förhöjda temperaturer. Välj LLDPE när slagseghet och motståndskraft mot spänningssprickor är viktigare. Många rotomoldare har båda materialen, och en bra kontraktstillverkare hjälper dig att välja rätt kvalitet för den faktiska servicemiljön.
Ett sätt att tänka på det är att HDPE beter sig mer som en strukturell plast, medan LLDPE beter sig mer som en tuff elastomer. I en tankapplikation ger HDPE dig en fastare känsla och bättre motståndskraft mot buckling när tanken är delvis full. I en flyt- eller vägbarriär, där det är troligt att stötar är troliga, kan LLDPE:s avböjning och slaghållfasthet vara mer värdefulla.
Rotationsgjutning av HDPE är mindre förlåtande än att gjuta LDPE eller LLDPE. Eftersom HDPE har en skarpare smältpunkt och högre kristallint innehåll måste ugnstiden, topptemperaturen och kylningshastigheten kontrolleras noggrant. Om pulverpartiklarna är för grova kommer den inre ytan att visa hål; om ugnstemperaturen är för hög kan materialet försämras; om kylningen är ojämn kan delen skeva.
Typiska rotationsformningsförhållanden för HDPE involverar en formtemperatur i intervallet 250–350 °C, en maximal inre lufttemperatur på 190–220 °C och en långsam, kontrollerad avkylningsfas. Krymphastigheter tenderar också att vara något högre än LLDPE, så formdimensioner och kylarmatur måste justeras därefter.
Pulverkvaliteten spelar också roll. Det är mer sannolikt att HDPE behöver en snävare partikelstorleksfördelning än LLDPE eftersom större partiklar kan skapa flödeslinjer. De flesta erfarna rotomoldare pulveriserar HDPE till ett liknande målnät, men de justerar slipförhållandena för att förhindra alltför mycket fint damm. Vissa använder också interna trycksensorer för att övervaka topplufttemperaturen och bestämma exakt när formen ska släppas ur ugnen.
HDPE-rotomformning förekommer i industrier där strukturella prestanda och kemikaliebeständighet inte kan äventyras. Vanliga exempel är lagringstankar för bulkkemikalier, blandningstankar, doseringstankar, inneslutningsbrickor, industriella utrustningshöljen, vattenbehandlingskomponenter och spruttankar för jordbruk.
För vertikala lagringstankar tillåter HDPE:s styvhet högre väggar att motstå ringspänningar utan överdriven väggtjocklek. Utformningen av konbottnen hos många industritankar drar också nytta av HDPE:s dimensionsstabilitet, speciellt när tanken är fylld med täta vätskor. Ett typiskt exempel är PE-lagringstanken CPT5000L med konbotten, som formgjutare tillverkar med en sömlös vägg och integrerade gjutna beslag. Formare designar också för de mekaniska belastningar som tankar ser under transport, ett ämne som tas upp i en närmare titt på renvattentankens stabilitet på ojämna vägar.
 CPT-5000L Cone Bottom PE lagringstank för industriellt bruk En rotationsgjuten HDPE-lagringstank med konbotten och sömlös vägg, lämplig för täta vätskor och krävande industriella miljöer där dimensionsstabilitet och korrosionsbeständighet spelar roll. Visa produkt →
Blandningstankar och doseringsfat är en annan naturlig passform. Dessa delar ser ofta omrörarbelastningar, munstyckesmoment och upprepad exponering för syror eller alkalier. Den högre styvheten hos HDPE minskar böjningen vid monteringsknoppar och bibehåller dimensionella toleranser runt gängade skär. För större volymer ger en 10-tons PE-blandningsfat processingenjörer ett sömlöst, korrosionssäkert kärl.
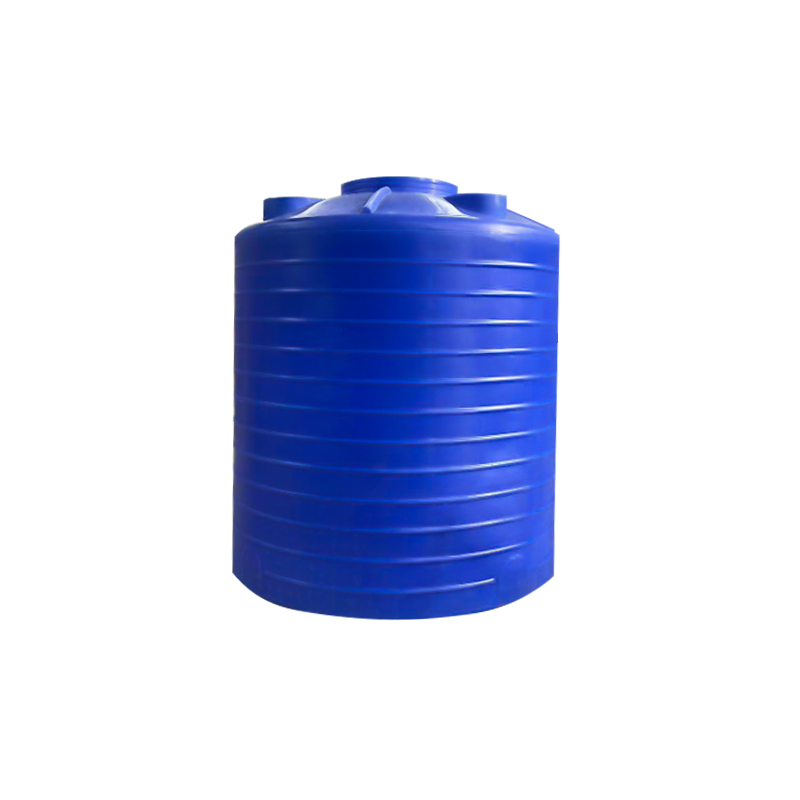 10-tons PE-blandningsfat för kemisk bearbetning En rotomgjuten cylinder med stor kapacitet designad för blandnings- och doseringstillämpningar, erbjuder styvhet och korrosionsbeständighet för att motstå omrörarbelastningar och upprepad kemisk exponering. Visa produkt →
I lagringsutrymmen för kemikalier är läckagesäkra brickor nu ett standardsäkerhetskrav. En rotationsgjuten bricka av HDPE ger samma kemiska kompatibilitet som själva tanken, med en slät insida som är lätt att inspektera och rengöra. Möjligheten att forma handtag och dränera bassänger direkt i brickan eliminerar monteringsstegen.
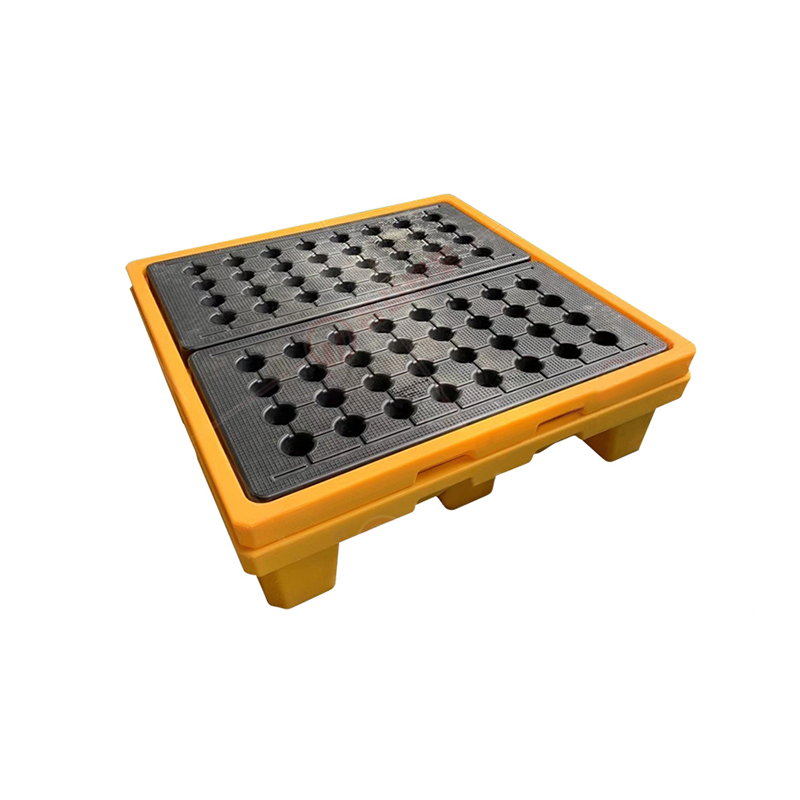 Rotomgjuten läcksäker hinkbricka för kemikalielagring En HDPE-bricka med gjutna handtag och avloppsbassänger, ger en smidig, lätt att rengöra inneslutningslösning som är kemiskt kompatibel med lagrade vätskor. Visa produkt →
Utöver tankar och brickor används HDPE-rotomformning för:
Inte alla rotomoldare har erfarenheten att driva HDPE lönsamt. Innan du gör en beställning, fråga om deras pulverhantering, formtemperaturkontroll och kylningsprocedurer. Bekräfta att de har gjort HDPE-projekt tidigare, eftersom inlärningskurvan är verklig.
Tänk också på hela produktkedjan. En partner som designar och bearbetar sina egna formar, som Cixi Junyi Plastindustri , kan iterera snabbare på krympkompensation och grindplacering. Företaget är beläget i rotomformningsnavet i Cixi, nära stora logistikvägar, och erbjuder både standardiserade produkter och anpassad OEM-utveckling. Om du behöver stöd för detaljdesign, materialval eller formverktyg kan en erfaren tillverkare göra skillnaden mellan en prototyp som fungerar och en produktionskörning som misslyckas.
Inspektera deras kvalitetssystem och be om materialcertifieringar. En pålitlig partner bör kunna dokumentera hartskvaliteten, partiernas spårbarhet och väggtjocklekskontroller. De bör också hjälpa dig att förstå ledtider, särskilt för HDPE eftersom längre kylningsfaser kan förlänga cykeltiderna jämfört med LLDPE.
Förbise inte kostnadsteknik. HDPE-harts är ibland dyrare per kilogram än LLDPE, men dess högre styvhet kan tillåta en något tunnare vägg i vissa utföranden. Nettokostnaden beror på geometri, volym och de sekundära operationer som krävs. En bra partner kommer att diskutera dessa avvägningar öppet innan du bestämmer dig för verktyg.
HDPE rotomformning är inte det lättaste materialet att köra, men resultaten talar för sig själva. När du anger rätt kvalitet, investerar i rätt verktyg och arbetar med en formare som förstår processgränserna, får du delar som är starka, lätta, korrosionsbeständiga och överraskande prisvärda för låga till medelstora volymer. Börja med dina servicekrav, inte bara materialdatabladet, och låt en erfaren partner hjälpa dig från formdesign till slutlig del.


 wuyuqiao by, Henghe Town, Cixi City, Zhejiang-provinsen
 +86-15257871220
 [email protected]
