


Nyheter
Hem / Nyheter / Branschnyheter / Rotationsgjutning vs formblåsning: Välj baserat på delstorlek och volym
En 5000-liters kemikalielagringstank behöver enhetlig väggtjocklek, men en 2-liters flaska måste produceras på några sekunder. Dessa två produkter kräver olika tillverkningsprocesser, och valet mellan rotationsgjutning och formblåsning beror på delstorlek, väggens enhetlighet, årlig volym och verktygsinvesteringar. Kort sagt, om du behöver stora hållbara ihåliga delar med konsekventa väggar, vinner rotationsgjutning. Om du behöver höghastighetsproduktion av små till medelstora behållare i stora mängder, vinner formblåsningen.
Dessa två processer skapar båda ihåliga plastdelar, men de ger olika resultat. Innan du undersöker de tekniska tröskelvärdena, överväg en snabb jämförelse av de viktigaste köpövervägandena.
Formblåsning fungerar genom att blåsa upp ett smält plaströr inuti en formhålighet. Lufttryck trycker formen mot formväggarna och delen kyls snabbt då formytan absorberar värme. Cykeltider för formblåsning varierar ofta från 30 sekunder till några minuter, beroende på delvikt och väggtjocklek. Eftersom lufttrycket är den formande kraften, är delens geometri begränsad till former som kan blåsas ut likformigt från en central form.
Rotationsgjutning fungerar annorlunda. En form som innehåller plastpulver värms upp medan den roterar långsamt på två vinkelräta axlar. Pulvret smälter och täcker den inre ytan, vilket skapar en jämn tjocklek på alla ytor. Inget tryck appliceras under formningen. Formen roterar sedan genom en kylkammare medan den tumlas, vilket låter plasten stelna gradvis. Cykeltiderna går vanligtvis från 20 minuter till över en timme, med större delar som tar längre tid.
Vid formblåsning kan ämnet tunnas ut i hörnen och sträckas ojämnt i djupa dragområden. Rotationsgjutning gynnar jämn väggfördelning eftersom pulverformningen avsätter material i samma hastighet över varje yta. Den skillnaden blir kritisk i produkter med djupa urtag, komplexa konturer eller stora plana eller krökta ytor. Rotationsgjutna väggar uppvisar inte sömmar eller svetslinjer som är vanliga i formblåsta behållare.
Formblåsningsverktyg är vanligtvis gjorda av stål eller aluminium och bearbetade med nära toleranser. Höga tryck inuti blåsformar kräver tunga klämsystem och härdade hålrumsytor. Verktygskostnaderna varierar beroende på detaljens komplexitet och kraven på flera kaviteter. För en typisk industriell behållare kan formblåsningsverktyg sträcka sig från en måttlig installationskostnad för en enkel gjutform med ett hålrum till en betydande investering för produktion med flera hålrum i hög volym. Verktygen är hållbara och håller ofta i hundratusentals till miljontals cykler.
Rotationsgjutningsverktyg är tillverkade av plåt eller gjutet aluminium, svetsade i sektioner. Eftersom det inte finns något inre tryck, kan lättare strukturer och enkla svetsningar fortfarande producera ytor av hög kvalitet. Tillverkning är snabbare och billigare än bearbetade blåsformar. Verktygsledtider för rotomformning är i allmänhet kortare. Avvägningen kommer i livslängd: plåtformar slits snabbare än blåsformar av härdat stål, särskilt med frekventa färgbyten och termisk cykling. Men för lågvolymproduktion i hundratals till några tusen enheter per år, gör besparingarna på verktyg vanligtvis rotationsgjutning till det lägre totalkostnadsalternativet.
| Parameter | Rotationsgjutning | Formblåsning |
|---|---|---|
| Cykeltid | 20 min till 1 timme | 30 sek till 3 min |
| Verktygskostnad | Låg till måttlig | Måttlig till hög |
| Ledtid för verktyg | Kortare | Längre |
| Mögelliv | År med underhåll | Väldigt lång |
| Väggtjocklek | Uniform, 4 till 20 mm | Tunn, 0,5 till 3 mm |
| Maximal delstorlek | Mycket stor (upp till 20 000 L) | Begränsad av maskinkapacitet |
| Designkomplexitet | Höga, ingjutna skär tillåtna | Begränsad av församlingsgeometri |
| Materialalternativ | PE, PP, PVC, PA, fluorpolymerer | HDPE, LDPE, PP, PET, PVC |
Brytpunkten mellan de två processerna beror på din årliga volym och delstorlek. För små delar med höga produktionskrav amorterar formblåsning verktygskostnaderna över miljontals enheter. För stora delar med lägre volym undviker rotationsgjutning överdrivna kapitalkostnader och verktygsunderhåll.
Rotationsgjutning stöder ett mycket större utbud av designgeometri. Det finns ingen parison pinch-off, så formlinjer kan placeras på krökta ansiktsövergångar snarare än raka sömmar. Ingjutna gängor, metallinsatser och invändiga ribbor kan integreras utan sekundära operationer. Väggtjockleken kan varieras lokalt genom att ändra formtemperaturen eller pulvertillsatser under cykeltiden. Hörnradier kan vara generösa för att minska stresskoncentrationen.
Formblåsning har specifika designbegränsningar. Halsöppningar behöver exakt kontroll, djupa underskärningar är svåra och väggtjockleken varierar ofta från bas till axel. Som sagt, formblåsning utmärker sig i applikationer där lätta, tunnväggiga behållare fungerar bra, såsom flaskor, jerryburkar och små industriförpackningar.
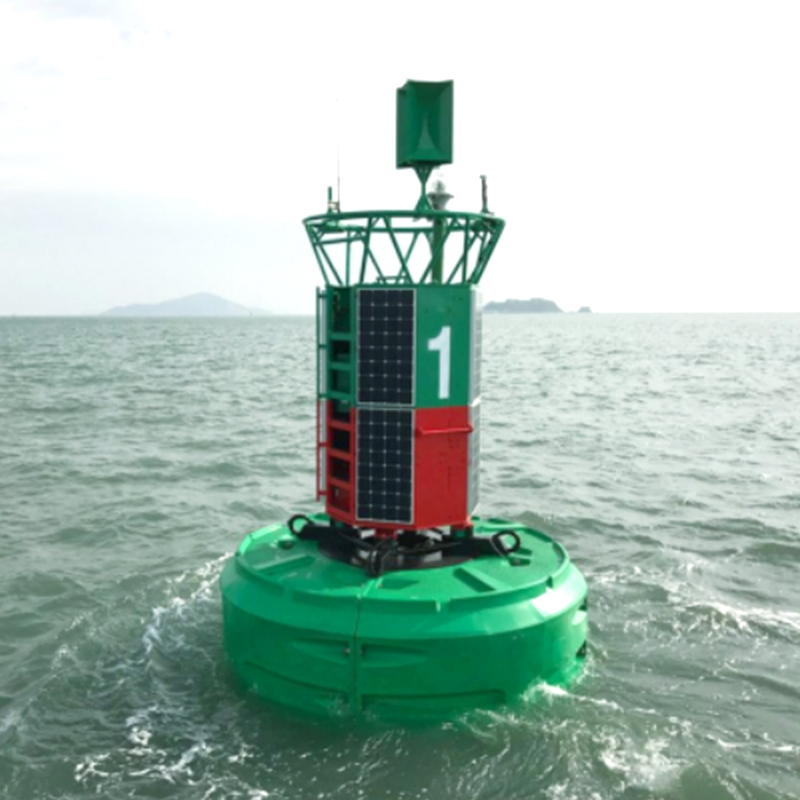
Vanliga formblåsta produkter inkluderar tvättmedelsflaskor, bränsletankar för små motorer, jordbruksförpackningar och små industricontainrar. Vanliga rotomgjutna produkter inkluderar kemikalielagringstankar, stora vattentankar, tillsatstankar, vattenbruksfat, vägbarriärer, maskinhus, flottörer och stora specialanpassade ihåliga delar.
För en rotationsgjuten PE lagringstank med konbotten , den enhetliga väggtjockleken undviker svaga punkter när tanken innehåller aggressiva kemikalier. Samma design vid formblåsning skulle riskera inkonsekvent materialfördelning på konsektionen.
Formblåsning bygger huvudsakligen på termoplaster som kan motstå inre lufttryck under formning. Högdensitetspolyeten (HDPE) är det vanligaste valet, följt av polypropen (PP) och PET. Vissa tekniska plaster kan användas men deras smälthållfasthet måste beaktas. Tillsatser som UV-stabilisatorer och färgförråd kan läggas till hartset.
Rotationsgjutning rymmer en bredare hartslista. Pulveriserade LLDPE, LDPE, HDPE, PP, PVC, nylon och fluorpolymerer fungerar alla bra. Processen körs vid omgivande tryck, så material med högre molekylvikt som är starkare och mer motståndskraftiga mot spänningssprickor kan bildas utan inre tryck. För utomhusexponering är rotomgjuten PE med tillsats av UV-stabilisatorer en pålitlig standard.
Tänk på en 500-liters lagringstank med en årlig efterfrågan på cirka 1 000 stycken. En blåsform kan byggas för högre genomströmning, men verktygskostnaderna förblir höga och väggtjockleken kan inte nå de konsekventa 8-10 mm som krävs för strukturell styvhet. Rotationsgjutning med en tillverkad form kan producera tanken med tjocka, enhetliga väggar, och verktygskostnaden betalar sig själv under hela produktionsperioden.
Tänk nu på en liten 2-liters behållare med en årlig efterfrågan på 2 miljoner stycken. Formblåsning producerar en del med några sekunders mellanrum, med aluminiumformar som överlever hela produktionskörningen. Rotationsgjutning kan inte matcha den leveranstakten, så formblåsning förblir det rätta valet för kompakta högvolymsförpackningar.
Beslutet handlar sällan om vilken process som är allmänt sett bättre. Det handlar om vad din produkt kräver och vad din årsvolym tål.
För vattenbehandlingssystem behöver lagringstankar och doseringsfat utmärkt kemikaliebeständighet och lång livslängd. A rotomformad doserings- och blandningstank med konbotten med ett gångjärnsförsett lock visar en typisk design där den enhetliga väggtjockleken och ingjutna håldetaljer stödjer tillförlitliga blandningsoperationer. Den kon-bottna formen hjälper till att slutföra utsläpp av kemikalier utan att samlas.
Inom vattenbruk utsätts stora tankar för en aggressiv miljö. En rotationsgjuten 7-tons PE-uppfödningstank skulle vara svår att tillverka konsekvent med formblåsning eftersom väggen måste hålla sig tjock på alla ytor samtidigt som tankens form förblir modulär. Där formblåsning erbjuder hastighetsfördelen, erbjuder rotomformning stor kapacitet per del och pålitlig strukturell integritet för långvarig våtservice.
Om ditt projekt omfattar mycket stora delar, hög väggtjocklek, låga till medelstora volymer eller anpassade konstruktioner som kräver insatser och komplex geometri, välj rotationsgjutning. Om din produkt är en liten behållare, har en enkel form, hög årlig produktion och behöver snabba cykeltider, välj formblåsning.
För köpare som utvärderar en rotationsgjuten lösning kommer en kontroll av materialkonsistens, hörntjocklek och verktygsunderhållshistorik att skydda investeringen. En välstrukturerad rotomformningspartner kan diskutera formdesign, materialkvalitet och förbättringssteg innan produktionen startar.


 wuyuqiao by, Henghe Town, Cixi City, Zhejiang-provinsen
 +86-15257871220
 [email protected]
