


Rotationsgjutning Fördelar och nackdelar: En praktisk köparguide
Föreställ dig en 5000-liters kemikalielagringstank som väntar på en avloppsanläggning, eller ett utrustningsskal som måste överleva upprepade fall i en verkstad. Rotationsgjutning hanterar både bra eftersom det producerar ett stycke, sömlösa, stressfria delar. Men om du behöver samma komponent till 200 000 enheter per år med snäva toleranser, kommer processen sannolikt att prissätta sig själv. Beslutet handlar inte om vilken process som är bäst – det handlar om att matcha processen med delen och volymen.
Så här är det praktiska svaret på framsidan: rotationsgjutning erbjuder låga verktygskostnader, sömfria ihåliga delar och utmärkt slagtålighet, men det ger också långa cykeltider, begränsade materialalternativ och lösare dimensionskontroll. Resten av den här artikeln förklarar hur dessa avvägningar dyker upp på ett verkstadsgolv och i en inköpsorder.
Vad rotationsgjutning faktiskt innebär
Rotationsgjutning använder en ihålig metallform. Polymerpulver laddas inuti, sedan värms formen medan den roterar på två axlar med låg hastighet. Pulvret smälter och täcker den inre ytan och bildar ett sömlöst ihåligt skal. Efter att formen svalnat tas den färdiga delen bort. Hela cykeln körs vid atmosfärstryck, vilket är anledningen till att verktyg kan tillverkas av prisvärt aluminium eller stål snarare än härdat verktygsstål.
Materialet som används i de flesta rotomgjutna delar är LLDPE, även om vissa tillämpningar kräver HDPE eller ABS. Processen gynnar termoplaster som förblir stabila under uppvärmningsfasen med låg skjuvning, och det är en anledning till att materiallistan är kortare än för formsprutning eller formblåsning.
Det här är de fyra faserna du kommer att höra en formare beskriva: formberedning, uppvärmning och smältning, kylning och urtagning av formen. Varje steg påverkar slutkvaliteten, så en pålitlig leverantör kommer att ha tydliga kontrollpunkter för formtemperatur och rotationshastighet.
Fördelarna som betyder något i verklig produktion
De flesta påståenden du kommer att se om rotomformning kommer ner till några väldokumenterade styrkor. Låt oss titta på dem som en konstruktör eller en inköpschef skulle göra.
Endelade delar utan svetslinor eller svaga punkter
Den största strukturella vinsten är att delen är en sammanhängande del. En 5000-liters lagringstank tillverkad genom rotationsgjutning har ingen skiljelinje som kan bli en stresshöjare. Det betyder också att insidan och utsidan av väggen formas samtidigt, så en tank som används för kemikalier eller avloppsvatten får jämn väggkvalitet där det är viktigast.
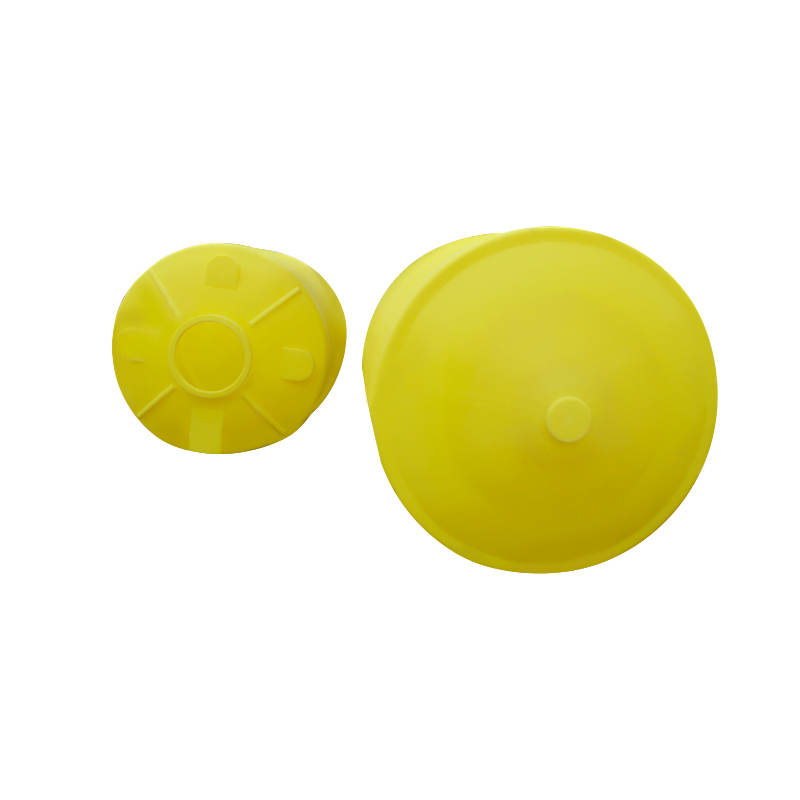 PE-lagringstank med konbotten för kemikalie- och avloppsvattenapplikationer Denna 5000-liters rotationsgjutna tank har en sömlös vägg i ett stycke, vilket eliminerar skiljelinjer och säkerställer konsekvent väggtjocklek. Den är lämplig för vattenbehandling och kemikalielagring där hållbarhet och korrosionsbeständighet krävs. Visa produkt →
Låg verktygsinvestering för medelstora volymer
Formar gjorda av aluminium kan ofta tillverkas på några veckor och kostar en bråkdel av matchade metallverktyg som används vid formsprutning. Detta gör processen attraktiv för årliga produktionskörningar i hundratals till låga tusentals, där man inte kan motivera en stor verktygsbudget men ändå vill ha en hållbar plastdel.
Slagtålighet och materialtålighet
LLDPE har en hög slaghållfasthet, och processen producerar delar med i huvudsak ingen ingjuten spänning. Den kombinationen är anledningen till att rotomgjutna tankar, verktygslådor och flottörkroppar överlever fall, frysförhållanden och konstanta belastningar. För en anläggning som lagrar doseringskemikalier eller en gård som håller levande fisk i behållare, leder denna motståndskraft till lägre ersättningskostnader.
Designfrihet för ihåliga former
Du kan införliva ribbor, trumformade kroppar eller till och med dubbelväggiga delar med ingjutna insatser. Den biaxiala rotationen täcker hörn och urtag bättre än formblåsning kan. Detta är särskilt användbart för utrustningshöljen, fordonsbränsletankar och marina flottörer där formen måste uppfylla både strukturella och estetiska behov.
Nackdelarna du bör planera runt
Cykeltider mäts i minuter
Varje rotationsgjuten del genomgår uppvärmning och kylning som vanligtvis tar tiotals minuter. Formsprutning kan producera en jämförbar liten del på några sekunder. Om din volym är stor växer arbets- och energikostnaden per enhet snabbt. Detta är den vanligaste anledningen till att projekt flyttar bort från rotomformning.
Materialalternativ Begränsa snabbt
LLDPE och PE dominerar. Även om vissa specialkvaliteter är tillgängliga, är högpresterande ingenjörsplaster svåra att bearbeta på detta sätt. Om din komponent behöver kemisk beständighet utanför PE:s intervall eller kontinuerlig drift vid hög temperatur över cirka 80 grader Celsius, kan du behöva titta på en annan process.
Dimensionstoleranserna är lösare
Väggtjocklek är vanligtvis enhetlig till sin natur, men dimensionen på den övergripande delen kan variera mer än vid formsprutning. Detta är bra för de flesta tankar och flottörer, men inte för delar som måste passa in i en exakt mekanisk montering. Du måste planera toleransstack-ups från början.
Arbetskraft är fortfarande en stor del av kostnaden
Att ladda pulver, hantera formar och efterbearbeta delar kräver manuell ansträngning. För mycket stora delar är det acceptabelt. För små delar tillverkade i hög volym blir arbetsdelen av priset svår att konkurrera med.
Materialpriserna följer också råoljetrenderna, så ett långsiktigt leveransavtal kan hjälpa. Köpare med en fast årsbudget bör be om en prisjusteringsklausul i offerten.
Rotationsgjutning vs. formblåsning och formsprutning
När du köper en plastdel kommer du vanligtvis att jämföra rotomformning med formblåsning eller formsprutning. Varje process har en sweet spot, och det rätta valet avgörs ofta av volym och form.
| Kriterier | Rotationsgjutning | Formblåsning | Formsprutning |
|---|---|---|---|
| Verktygskostnad | Låg till måttlig | Måttlig | Hög |
| Cykeltid | Minuter per del | Sekunder till minuter | Sekunder |
| Delstorlek | Mycket stora ihåliga delar | Medium ihåliga delar | Liten till medelstor |
| Väggtjocklekskontroll | Uniform av naturen | Varierar med blåsförhållande | Exakt kontroll |
| Typisk årsvolym | Hundra till låga tusentals | Tusentals till tiotusentals | Tio tusen och uppåt |
För marin utrustning som flytbryggor gör den stora storleken och behovet av slagtålig konstruktion i ett stycke rotomformning till en stark passform. Du kan se detta i den verkliga upplevelsen av en flytande LLDPE-plattform med rotationsgjutning har stark korrosionsbeständighet även i bräckt och hamnvatten. Formblåsning är vanligtvis bättre när du behöver högre effekt av medelstora flaskor eller behållare under 200 liter med enkel geometri.
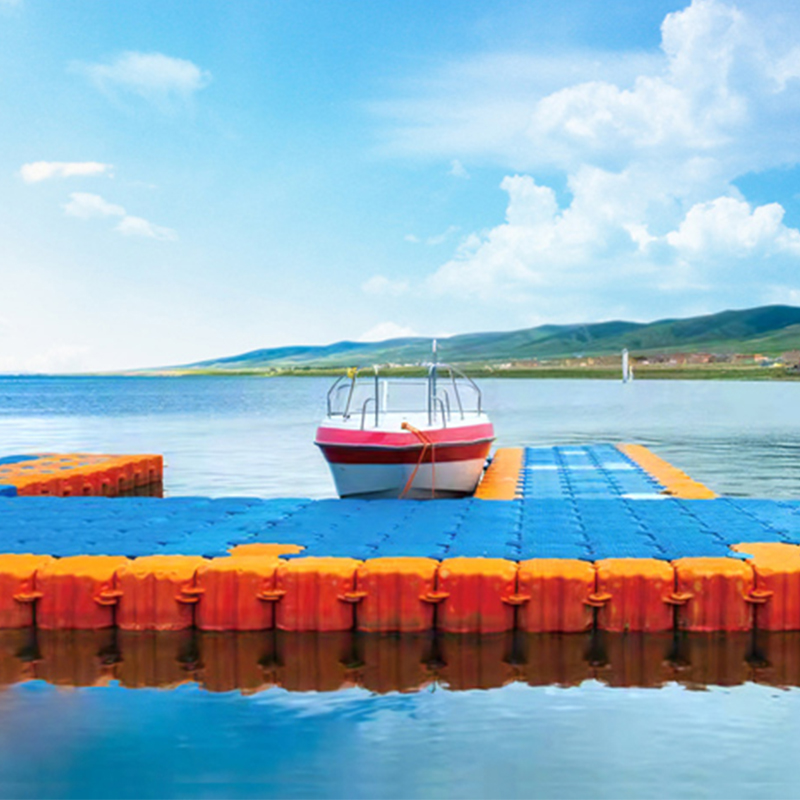 Rotomgjuten LLDPE flytande plattform för marin och vattenanvändning Tillverkad av LLDPE, erbjuder denna flytande plattform slagtålighet, korrosionsbeständighet och hållbarhet i bräckt eller hamnvatten. Den fungerar som en stabil bas för bryggor, flytbryggor och vattenaktiviteter. Visa produkt →
Praktiska beslutskriterier för en rotationsgjuten del
Det rätta sättet att utvärdera rotomformning är inte att fråga om processen är bra eller dålig i allmänhet. Ställ dessa fem frågor istället.
- Vad är min förväntade årliga volym? Om du beställer 100 till 3 000 delar per år är rotomformning vanligtvis idealiskt. Om din volym överstiger 20 000 bör du jämföra verktyg och kostnad per enhet med formsprutning eller formblåsning.
- Hur stor är delen? Rotomolding hanterar tankar upp till flera tusen liter och plattformar flera meter över. Mindre delar med hög precision motiverar sällan formen.
- Vilka är de acceptabla toleranserna? Räkna med en dimensionell noggrannhet på ungefär 1 till 2 procent av detaljdimensionen. Om en mekanisk passform är tät, planera för slutbearbetning eller justera designen.
- Vad måste delen tåla? Kemisk exponering, UV-strålning eller tung punktbelastning kommer att förskjuta beslutet mot rotomformning eftersom processen producerar spänningsfria, korrosionsbeständiga delar.
- Är designen byggd för rotationsgjutning? Enhetlig väggtjocklek och generösa radier. Skarpa hörn kan fortfarande produceras, men de kan påverka väggfördelningen.
För OEM och utvecklingsarbete gäller samma kriterier. Ett anpassat utrustningshölje eller ett skyddande skal kan dra nytta av billiga verktyg och kort ledtid när designen tillåter det.
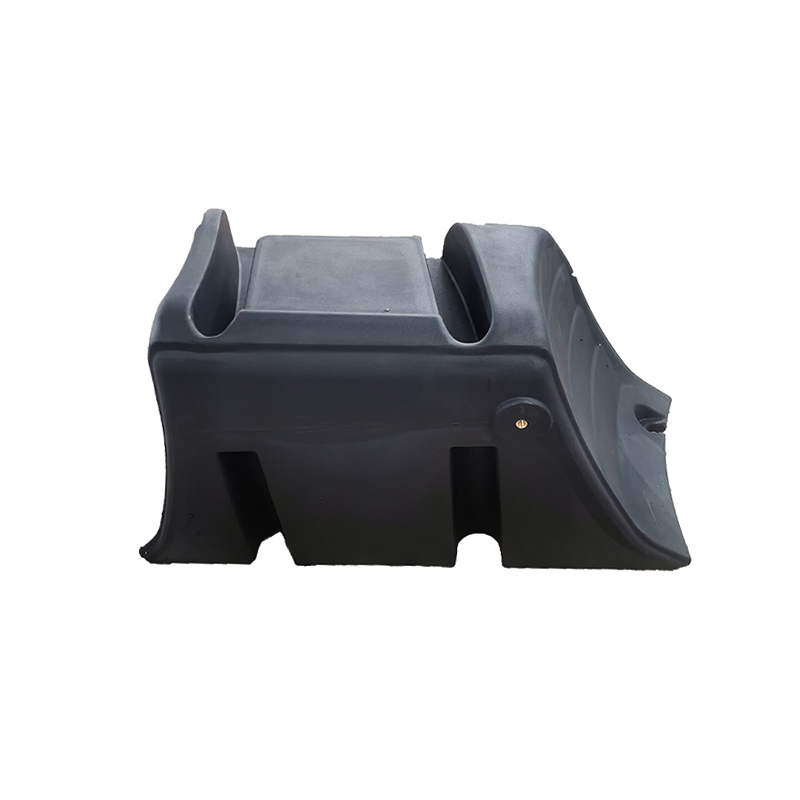 LLDPE rotomformningsutrustning skal för utomhusskydd Detta sömlösa LLDPE-skal skyddar interna komponenter från damm, fukt och stötar. Med låga verktygskostnader och kort ledtid passar den anpassade kapslingar för maskiner och elektronisk utrustning i tuffa miljöer. Visa produkt →
Sista takeaway
Rotationsgjutning är en pålitlig process när du behöver stora, ihåliga, slagtåliga plastdelar till låga verktygskostnader. Det är inte det rätta svaret för höghastighets massproduktion eller snäva toleranskomponenter. Köpare som känner till sin volym, delstorlek och servicemiljö innan de närmar sig en formare kommer att få den mest användbara offerten.
Det är precis så en erfaren rotomformningsleverantör vänder sig till det också. De kommer att fråga om din volym först och sedan prata igenom design och material. En bra leverantör kommer också att påpeka när en del passar dåligt för processen, eftersom det är så man slipper en kostsam mögel och en produktionskörning som aldrig blir ekonomisk. Kl Cixi Junyi Plastics , den disciplinen börjar med den första konversationen om din avsedda applikation.
Relaterade produkter
-
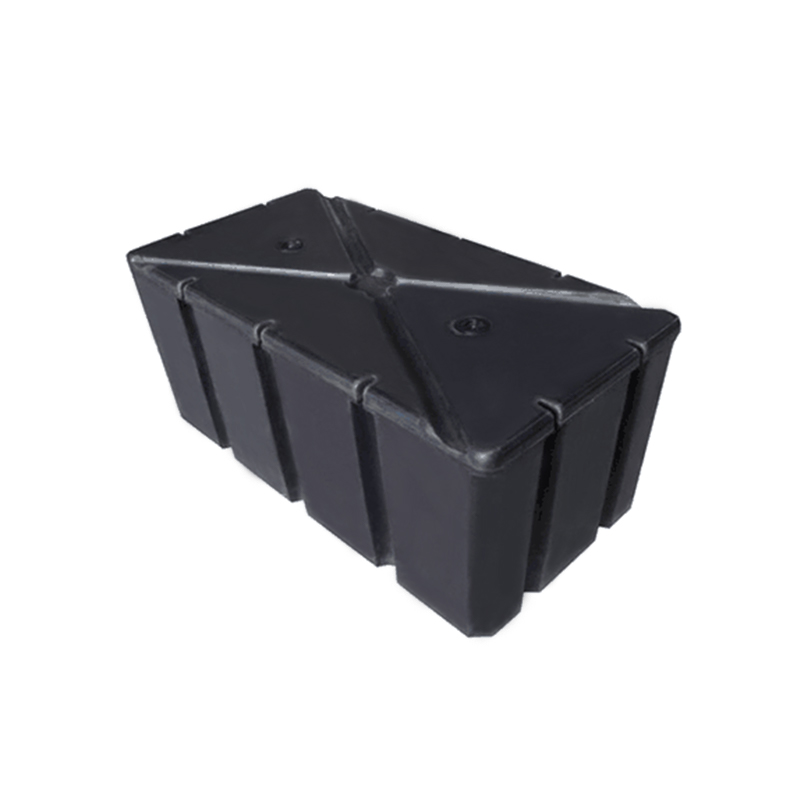
Fyrkantig roterande PE flytande ponton
-
Rotomformning LLDPE flytande plattform
-
Slitstarka 200 mm ABS Rotationsgjutning flytande bollar
-
500mm Single Ear Rotomolding Flytande boll
-
500mm Plast Flytande Ball LLDPE Varning Ball Floater
-
Varning Flytande muddringsrörsponton
-
LLDPE Plast Rotationsgjutning Mudderrör Float Pontoon
-
Marin navigationsboj/varningsboj
-

LLDPE Stationär navigeringsfyr flytande boj
-
Rotomoldning varningsflotta med EPS-fyllmedel
-
Rotomolding anti-våg boj
-
LLDPE Muddringsslam Rotomgjuten flytring
-
650 Diameter Rotomformning Avel flytande ponton
-
200 diameter rotomgjutning avloppsvattenhållare
-
Rotationsgjutning flytande kropp
-
Rotomgjutande plast LLDPE Bränsletank
-

Rotomolding växtskyddsvattentank
-
Rotomolding LLDPE RV färskvattentank
SNABB KONTAKT
-
 wuyuqiao by, Henghe Town, Cixi City, Zhejiang-provinsen
-
 +86-15257871220
-
 [email protected]
Copyright© Cixi Junyi Plastic Industry Co, Ltd.
HÅLL KONTAKT3
