


Nyheter
Hem / Nyheter / Branschnyheter / Innovativ rotationsgjutning: design, material och tillämpningar i verkliga världen
Be de flesta att föreställa sig rotationsgjutning och de beskriver samma scen: en ihålig form fylld med plastpulver, som långsamt vrids i en ugn tills pulvret smälter och täcker insidan. Bilden är korrekt, men den är decennier inaktuell. Innovativ rotationsgjutning idag är en designledd process som producerar detaljer med komplex geometri, ingjutna insatser, skumfyllda väggar och ytor som en gång krävde flera monteringssteg.
Vi har arbetat med denna process sedan 2007 från Cixi, en stad i Zhejiang som folk här kallar rotomoldningens hemstad. Kundfrågorna har förändrats under den tiden. Köpare frågar inte längre bara om en form kan formas; de frågar om väggtjocklekstolerans, slagprestanda efter en vinter utomhus, UV-stabilitet och hur snabbt en ny design kan färdas från skiss till lastad pall.
I praktiken kommer innovation här sällan som ett enda dramatiskt genombrott. Det framstår som en serie praktiska förbättringar som tillsammans förändrar vad en form kan producera och hur konsekvent den producerar den. Fyra områden bär det mesta av vikten.
Den kombinerade effekten är att processen inte längre är begränsad till enkla ihåliga former. En modern rotomgjuten del kan vara en bränsletank med invändiga bafflar, en utrustningskåpa med gjutna konsoler eller en filtertegel för en avloppsanläggning.
En uppmätt laddning av polymerpulver går in i en ihålig form. Formen stängs, kläms fast och flyttas in i en ugn medan den roterar på två vinkelräta axlar. Pulvret faller och bygger gradvis upp en enhetlig hud mot den heta verktygsytan. Efter att smältningen är klar, flyttar formen till en kylstation och fortsätter att rotera så att delen inte sjunker, och den färdiga biten tas sedan bort.
Eftersom det inte finns något insprutningstryck och ingen grind är delen sömlös med mycket låg inre spänning. Avvägningen är cykeltid, varför processen passar stora, ihåliga produkter med låg till medelstor volym.
| Faktor | Rotationsgjutning | Formsprutning | Formblåsning |
|---|---|---|---|
| Verktygskostnad | Låg till måttlig | Hög | Måttlig till hög |
| Typisk volym | Låg till medium | Mycket hög | Hög |
| Maximal delstorlek | Mycket stor | Tryck begränsad | Stora |
| Variabel väggtjocklek i en form | Rättframma | Svårt | Begränsad |
| Gjutna insatser och dubbla väggar | Rättframma | Extra montering | Svårt |
| Kvarstående stress i delen | Mycket låg | Höger | Måttlig |
Läs tabellen som en utgångspunkt snarare än en dom. Många projekt bestäms av en enda detalj, till exempel en gängad insats som en annan process inte kan placera.
Om du vill veta hur avancerad en rotomolder egentligen är, titta på formbutiken innan ugnen. Verktyget avgör hur jämnt en del värms upp, hur skarp texturen är, hur avskiljningslinjen sitter på en krökt yta och om en gängad nav kan gjutas in istället för att knacka efteråt.
Modern praxis innebär att utforma formen runt delen istället för runt maskinen. Gjutna aluminiumverktyg värmer snabbt för tunnväggiga produkter, medan tillverkade stålformar håller längre vid körningar med större volymer. Ventilation, termisk massa och skiljelinjeposition är inställda i CAD före det första snittet, och en textur eller logotyp ingraverad i håligheten tar bort ett efterformningssteg helt.
 Roterande formkonstruktion och utvecklingstjänster Utforska design och utveckling av rotationsformar för formar med flytande ringar och stålfilm, med verktygs- och formningsrecept hanterade tillsammans. Visa produkt →
Vår egen formutveckling omfattar roterande flytformar, flytande ringformar och stålfilmsformar, som håller verktygsdesign och formrecept under ett tak istället för att dela upp dem mellan leverantörer.
De flesta rotomgjutna delar är fortfarande tillverkade av linjär lågdensitetspolyeten, och det är inte en begränsning. LLDPE förblir seg vid låga temperaturer, står emot ett brett spektrum av kemikalier och tolererar stötar som skulle spricka en styv plast. Högre kvaliteter lägger nu till UV-stabilisatorer för lång exponering utomhus och förbättrad slagtålighet för delar som hanteras grovt.
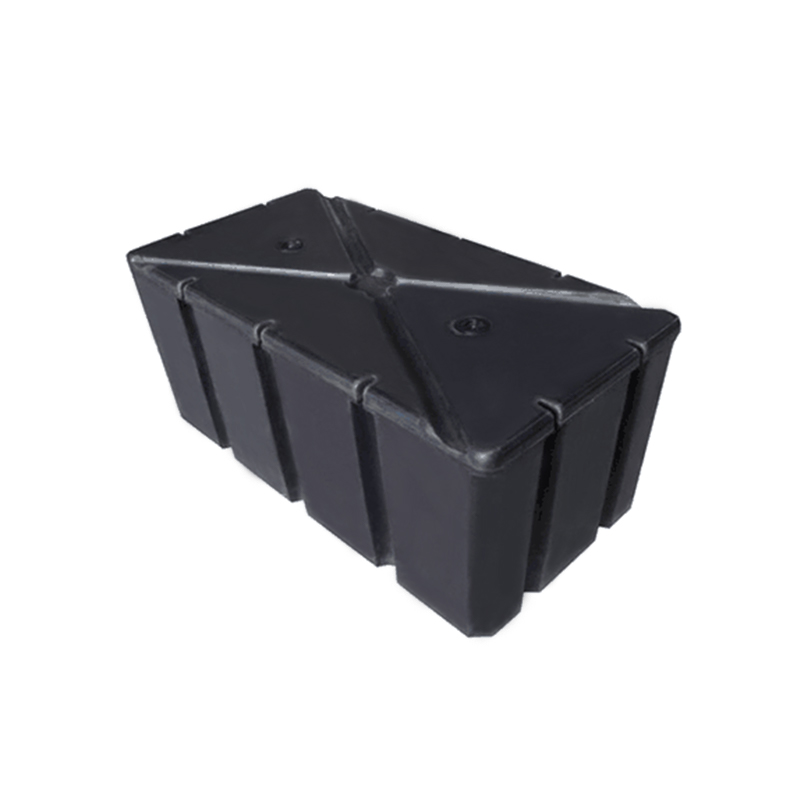
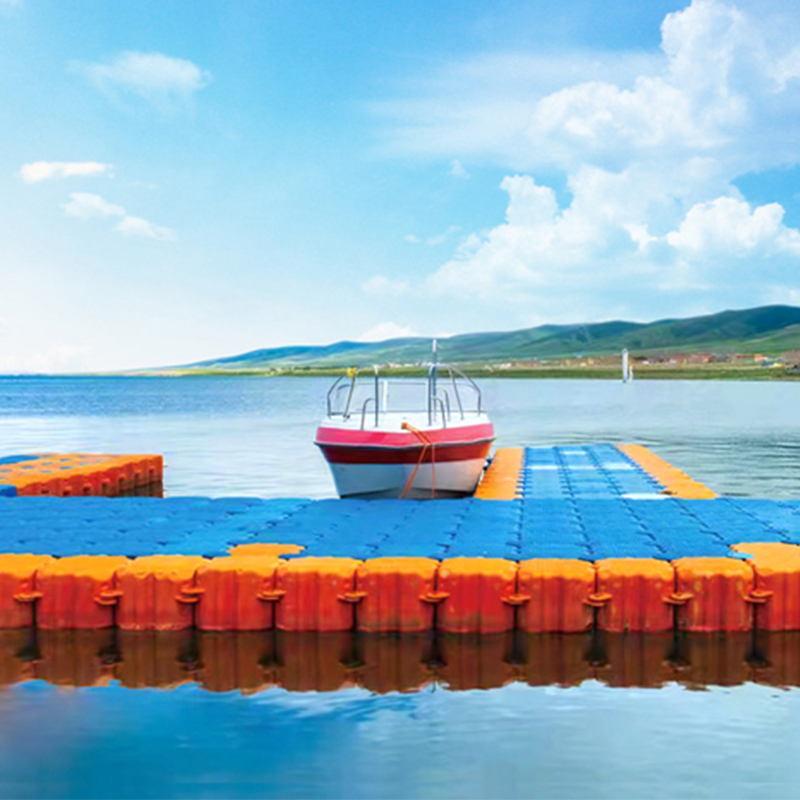
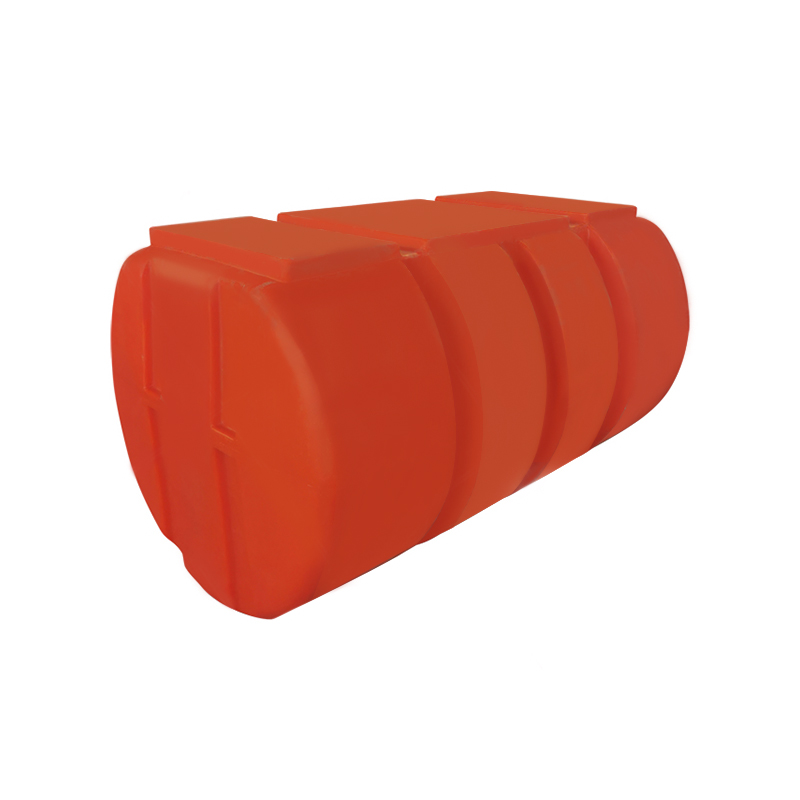
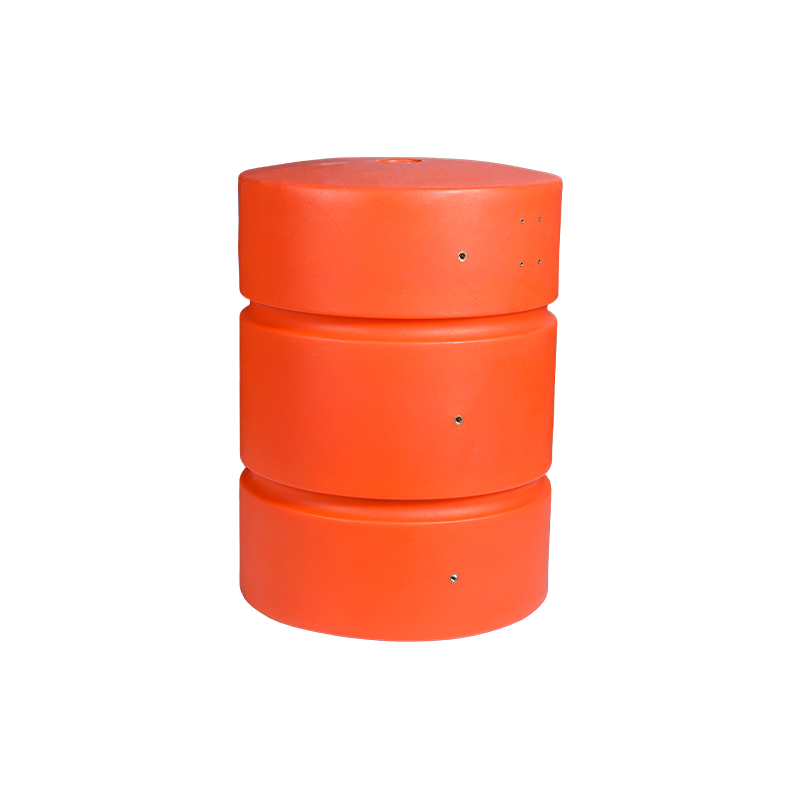
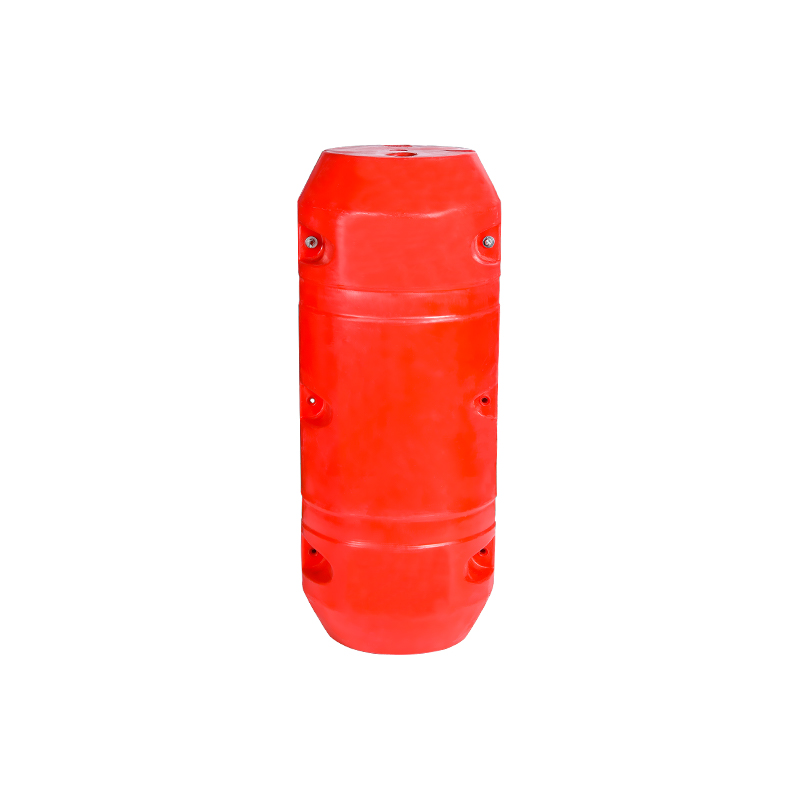
Två skal gjutna runt ett skumlager skapar en styv struktur utan metallförstärkning. Samma idé ger stela skrov, isolerade tankar och flytande plattformar som behåller sin flytkraft även om den yttre huden punkteras.
Ingjutna skär är en av de tysta fördelarna med processen. Metallgängor, monteringsplattor och ABS- eller PVC-kontaktgränssnitt kan placeras i formen och fästas i väggen under cykeln, så att delen kommer redo för ett rör, en sensor eller en nivåbrytare.
De mest övertygande exemplen är industriella snarare än dekorativa. Vattenreningsverk använder konbottnade och flatbottnade PE-tankar för lagring och dosering, där en vägg gör konstruktionsarbetet och det kemiska barriärarbetet samtidigt. Vattenbruksodlingar använder mycket stora tankar och flytande enheter där en enda gjuten del ersätter en svetsad stålram.
Utomhuskorrosion är där processen tjänar sitt rykte, och det är därför vi håller tekniska anteckningar på varför flytande LLDPE-plattformar motstår korrosion i saltvatten och kemikalieexponering.
Lång livslängd är lika viktig i fiskodling, där tankarna förblir fyllda år efter år. Den vattenbruksfats långsiktiga roll är ett bra exempel på en rotationsgjuten produkt som klarar flera byten av ett billigare alternativ.
 LLDPE Deep Bed Denitrification Filter T-formad tegel En rotoformad LLDPE T-formad filtertegel för denitrifiering och filtrering i djupbädd, som hjälper avloppsanläggningar att uppgradera från klass B till klass A. Visa produkt →
Miljöteknik har drivit processen ytterligare. En djupbädds denitrifikationsfiltersten är en liten, mycket specifik komponent, men dess hålrum, belastningsbana och mediakontaktyta kommer alla från formen snarare än från efterbearbetning.
För köpare med en produktidé snarare än en katalogartikel är den användbara frågan hur snabbt en design blir en testad del.
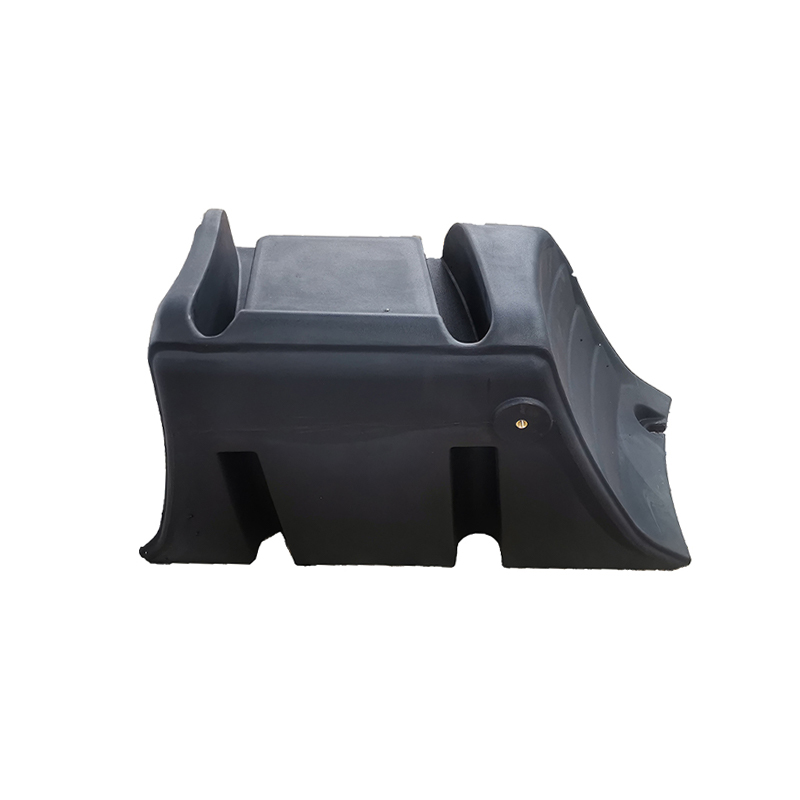 Anpassade rotomgjutna utrustningsskal och höljen För anpassade utrustningshöljen erbjuder dessa rotomgjutna LLDPE/PE-skal sömlöst, slagtåligt skydd och kan dimensioneras, formas, färgas och presenteras på beställning. Visa produkt →
Den här vägen är hur utrustningsskal, bränsletankar, färskvattentankar för husbilar och växtskyddstankar hamnar i samma verkstad: de delar processen och bara verktygen och receptet ändras.
När man jämför leverantörer skiljer en liten uppsättning frågor de kapabla från de optimistiska.
Innovation i den här branschen är sällan högljudd. Det är en bättre skiljelinje, ett harts som överlever fem vintrar, ett skär som sparar ett svetssteg eller en kylkurva som håller en femtusenliters tank rund. Om du utvecklar en del och vill veta om rotomformning är rätt svar, skicka oss ritningen och arbetsvillkoren. Ett tydligt svar, inklusive ett rakt nej när processen inte passar, är värt mer än en broschyr.


 wuyuqiao by, Henghe Town, Cixi City, Zhejiang-provinsen
 +86-15257871220
 [email protected]
